Theo dõi tiến độ sản xuất tưởng là việc đơn giản: mỗi lệnh có một con số phần trăm, và con số đó cho biết lệnh có kịp ngày giao hay không. Ở nhiều xưởng, điều đó không đúng. Báo cáo ghi lệnh đã đạt 60%, nhưng hàng vẫn giao trễ.
Dấu hiệu thì ai cũng nhận ra. Đơn nào cũng "đang làm", không ai chỉ ra được công đoạn nào đang giữ đơn lại, và khi nhận một đơn gấp thì hai đơn khác trễ theo mà không ai quyết định cho chúng trễ.
Đây là biểu hiện của khoảng trống thông tin đã nói trong bài quản trị hiện trường. Bài này đi vào ba câu hỏi: con số tiến độ thực ra đo cái gì, làm sao tìm ra công đoạn đang trễ, và xử lý đơn gấp thế nào để không làm vỡ mọi lời hứa khác.
Tiến độ 60% là 60% của cái gì?
Con số phần trăm nào cũng có tử số và mẫu số. Ba cách chọn phổ biến cho ba câu trả lời khác nhau trên cùng một lệnh, và mỗi câu trả lời mô tả một điều khác nhau.
| Cách đo | Nói lên điều gì | Sai lệch ở đâu |
|---|---|---|
| Theo sản lượng: số đã làm / số cần làm | Sản phẩm đã có được bao nhiêu | Phụ thuộc vào chỗ đếm. Đếm ở công đoạn đầu thì con số chạy trước thực tế; đếm ở công đoạn cuối thì đứng ở 0 nhiều ngày rồi nhảy vọt. |
| Theo giờ công: giờ đã dùng / giờ dự kiến | Đã tiêu tốn bao nhiêu công sức | Tốn giờ không có nghĩa là xong việc. Làm lại, máy chạy chậm, chờ ở trạm đều đẩy con số lên mà không thêm sản phẩm đạt nào. Con số có thể vượt 100% khi lệnh chưa xong. |
| Theo số công đoạn xong: số xong / tổng số | Lệnh đang ở chặng nào của quy trình | Các công đoạn không nặng như nhau. Công đoạn sơn hai giờ và công đoạn gia công hai mươi giờ đều được tính là một. |
Lấy một lệnh 500 sản phẩm qua bốn công đoạn cắt, hàn, sơn, đóng gói (ví dụ minh họa). Công đoạn cắt đã xong, hàn đã làm 400 sản phẩm, sơn và đóng gói chưa bắt đầu. Tính theo giờ công, lệnh đạt 60%. Tính theo công đoạn, lệnh đạt 25%. Tính theo thành phẩm đầu ra, lệnh đạt 0%. Không con số nào sai; chúng trả lời những câu hỏi khác nhau.
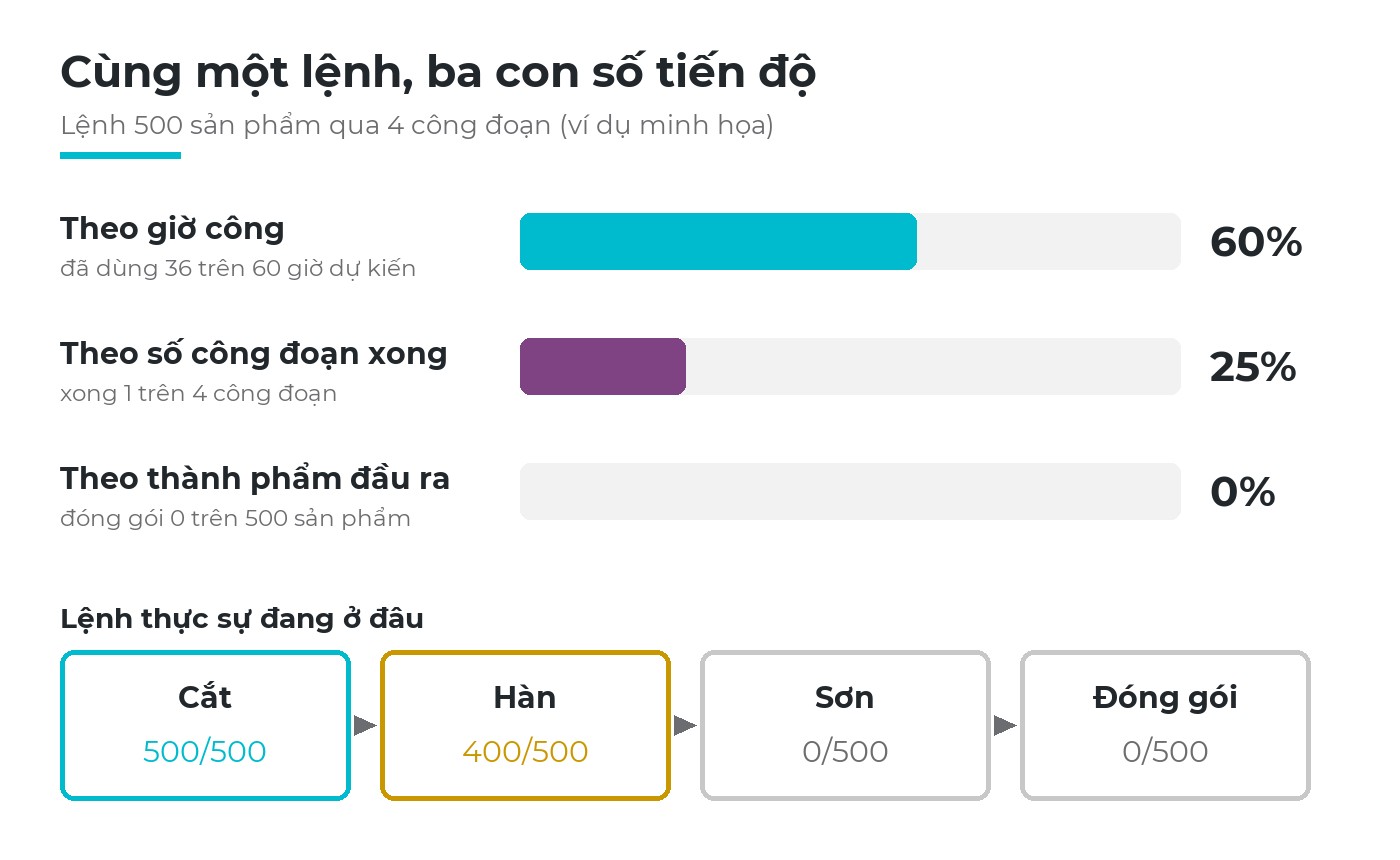
Cùng một lệnh, ba con số tiến độ: theo giờ công, theo số công đoạn xong và theo thành phẩm đầu ra (ví dụ minh họa).
Hai con số đặt cạnh nhau, không phải một
Theo dõi tiến độ sản xuất tốt không chọn một công thức "đúng". Nó đọc sản lượng và thời gian cùng lúc. Sản lượng đạt ở từng công đoạn cho biết lệnh thực sự đã đi được bao xa. Giờ đã dùng so với giờ dự kiến cho biết phải tốn bao nhiêu để đi được đến đó.
Khi thời gian chạy nhanh hơn sản lượng, có thứ gì đó đang ăn giờ: làm lại, dừng máy, máy chạy chậm. Khi sản lượng chạy nhanh hơn thời gian, định mức thời gian có lẽ đang lỏng và kế hoạch còn dư chỗ hơn mức nó cho thấy. Tín hiệu nào cũng đáng giá hơn một con số phần trăm đơn lẻ.
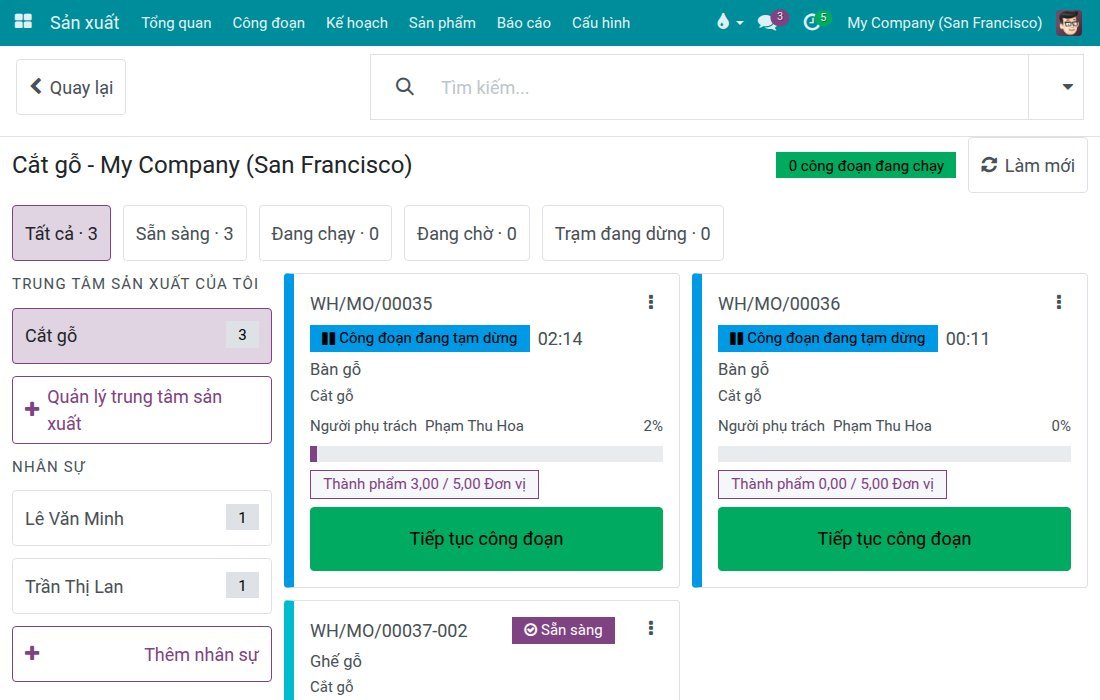
Ví dụ: trên cùng một thẻ lệnh công đoạn, thanh tiến độ tính thời gian đã làm so với thời gian dự kiến, còn dòng thành phẩm cho thấy đã ghi 3 trên 5 đơn vị. Hai con số, hai câu chuyện.
Hai nguyên tắc giữ cho cả hai con số trung thực. Chỉ đếm sản phẩm đạt, không đếm mọi thứ đã đi qua máy. Và ghi nhận ngay khi việc vừa xong, không đợi cuối ca. Tiến độ chỉ mới bằng lần ghi nhận gần nhất, vì vậy mục tiêu là dữ liệu vừa đủ để quản, được ghi đúng lúc.
Theo dõi tiến độ sản xuất theo công đoạn: trễ ở đâu?
Con số tiến độ ở cấp lệnh che mất chỗ thời gian bị mất. Chậm trễ hiếm khi rải đều trên cả quy trình. Nó dồn lại trước một công đoạn, gọi là điểm nghẽn (bottleneck), trong khi các công đoạn phía sau ngồi chờ việc. Lý thuyết điểm hạn chế (Theory of Constraints) nói rất rõ: sản lượng của cả dây chuyền do công đoạn chậm nhất quyết định.
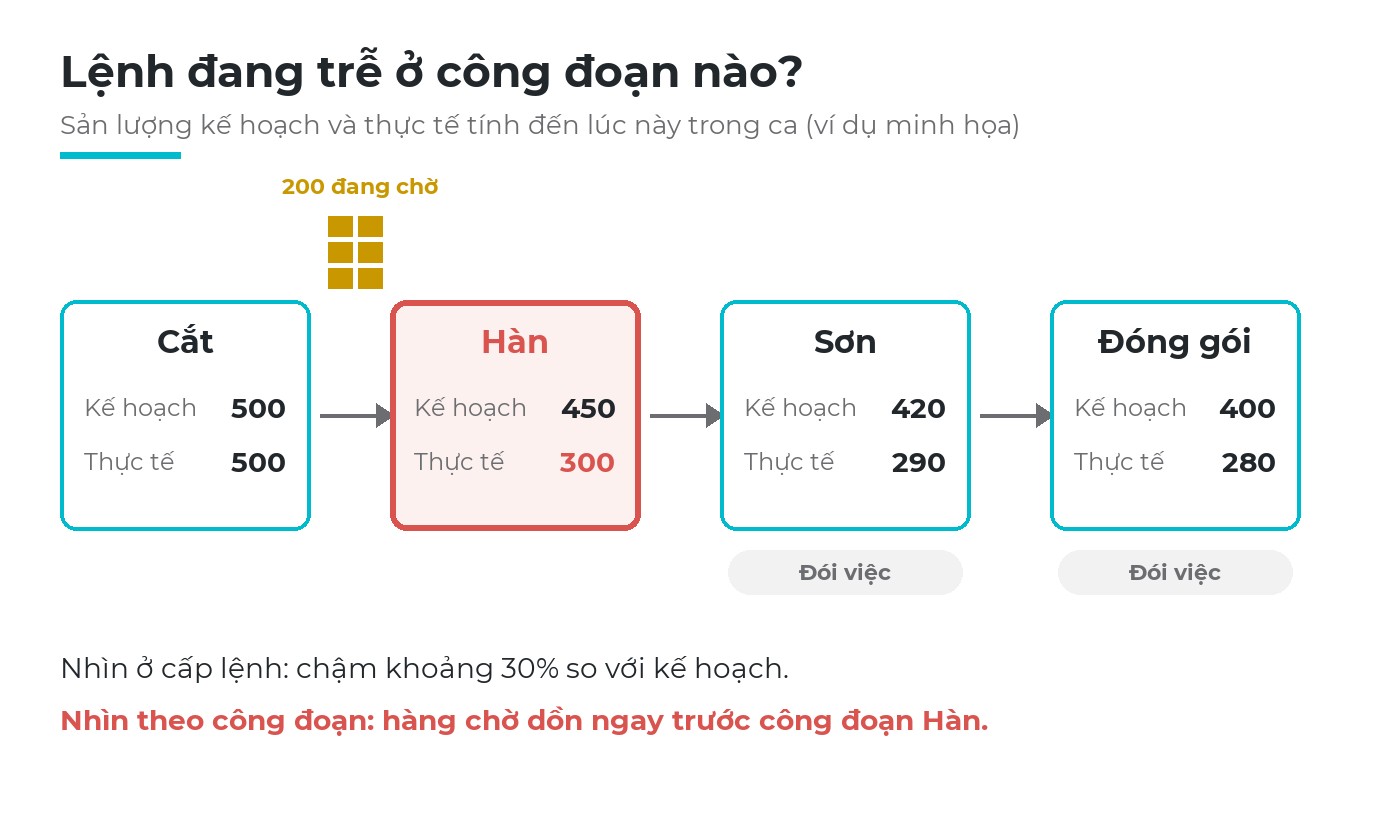
Ở cấp lệnh, đơn chậm 30%. Nhìn theo công đoạn, hàng chờ dồn trước công đoạn hàn, còn sơn và đóng gói thì đói việc (ví dụ minh họa).
Dấu hiệu lộ ra ở hiện trường trước khi lộ ra trên số liệu: một đống bán thành phẩm chất trước một trạm, người ở công đoạn sau đứng chờ, một khu vực lúc nào cũng phải tăng ca. Nhiều khi phần lớn thời gian của một đơn là thời gian nằm chờ giữa các công đoạn chứ không phải thời gian gia công, như đã bàn trong bài chu kỳ sản xuấtđã đề cập.
Biết trễ ở đâu mới là một nửa câu trả lời. Nửa còn lại là trễ vì sao, vì mỗi loại trễ cần một cách xử lý khác nhau:
- Bắt đầu muộn: công đoạn phải chờ vật tư, dụng cụ hoặc công đoạn trước. Cách xử lý nằm ở khâu chuẩn bị, chủ đề của bài trước về sẵn sàng sản xuất.
- Chạy chậm: công đoạn vẫn chạy nhưng dưới năng suất chuẩn. Xem lại cách làm, thông số máy hoặc chính định mức thời gian.
- Dừng: hỏng máy, thiếu người, chờ duyệt chất lượng. Mỗi lần dừng cần được ghi lý do, nếu không thì tuần sau lần dừng đó sẽ lặp lại.
Để phân biệt được ba loại này, mỗi công đoạn cần ba dữ kiện được ghi tại trạm: bắt đầu và kết thúc lúc nào, làm ra bao nhiêu sản phẩm đạt, và dừng vì sao nếu có dừng.
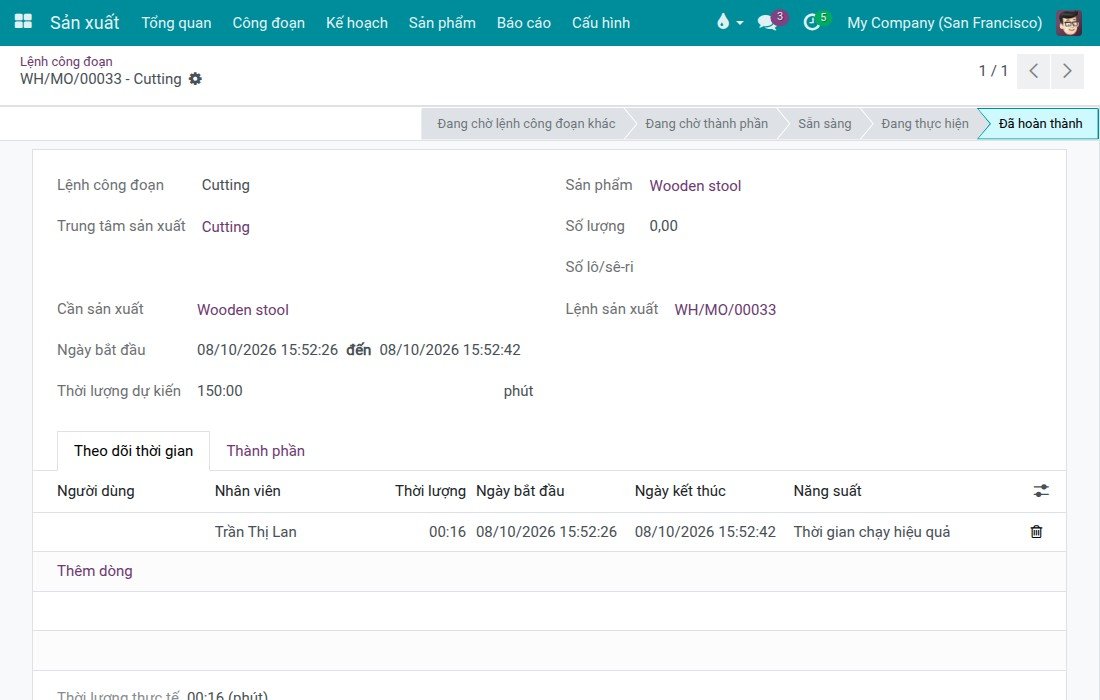
Ví dụ: lệnh công đoạn giữ thời lượng dự kiến và từng lần ghi thời gian thực tế, kèm người làm và thời điểm, để so sánh thời gian theo từng công đoạn.
Quản lý trực quan: để chỗ lệch tự lộ ra
Quản lý trực quan (Visual management), một trong các nguyên lý của bài trụ, nghĩa là độ lệch tự hiện ra mà không cần ai hỏi hay tổng hợp báo cáo. Khi theo dõi tiến độ sản xuất, điều này chỉ đúng khi bảng cho thấy thực tế so với mức lẽ ra phải đạt đến lúc này, chứ không chỉ cho thấy những gì đã làm.
So với kế hoạch tại thời điểm này
"Đã làm 300" tự nó không nói gì. "Đã làm 300, lẽ ra phải 450" là tín hiệu ai cũng đọc được.
Ngưỡng màu rõ ràng
Quản đốc quy định trước thế nào là đúng tiến độ, có nguy cơ và đã trễ. Màu sắc thay cho tranh luận.
Đúng góc nhìn cho từng tầng
Tổ trưởng xem trạm của mình, quản đốc xem dây chuyền, giám đốc xem các đơn có nguy cơ giao trễ.
Lấy số từ chính công việc
Bảng cập nhật từ chính những gì người đứng máy ghi khi làm việc. Không ai phải ngồi chép số lên bảng.
Bảng trắng làm đúng các nguyên tắc trên vẫn chạy tốt cho một dây chuyền. Khi có nhiều dây chuyền hay nhiều ca, cập nhật bằng tay thành một đầu việc riêng và bảng chậm hơn thực tế. Lúc đó bảng số hóa mới đáng đầu tư, vì nó giúp doanh nghiệp nhìn thấy dòng chảy công việc mà không tốn thêm công.
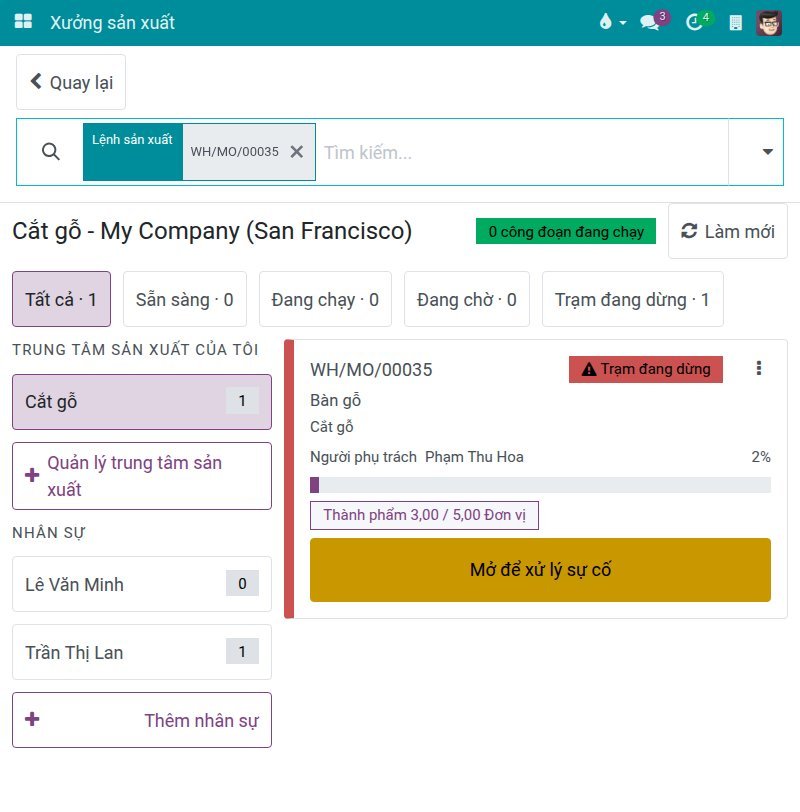
Ví dụ: trạm đang dừng được xếp vào thẻ riêng và tô đỏ, kèm sản lượng đã ghi, nên không ai phải hỏi vấn đề đang nằm ở đâu.
Đơn gấp chen vào: nhìn tải từng khu vực trước khi hứa ngày giao
Nhận một đơn gấp không tạo ra thêm năng lực. Nó đẩy lùi các đơn khác. Câu hỏi thật chưa bao giờ là "có chen được không?" mà là "đơn nào sẽ lùi, lùi bao lâu, và ai sẽ báo cho những khách hàng đó?"
Lúc này theo dõi tiến độ sản xuất phải nhìn về phía trước. Một sai lầm hay gặp là nhìn cả nhà máy như một khối. Cả nhà máy có thể còn dư giờ trong tuần, trong khi đúng khu vực mà đơn gấp buộc phải đi qua thì đã kín. Ngày giao do khu vực tải nặng nhất trên đường đi của đơn quyết định, cùng logic với hoạch định năng lực sản xuấtđã đề cập.
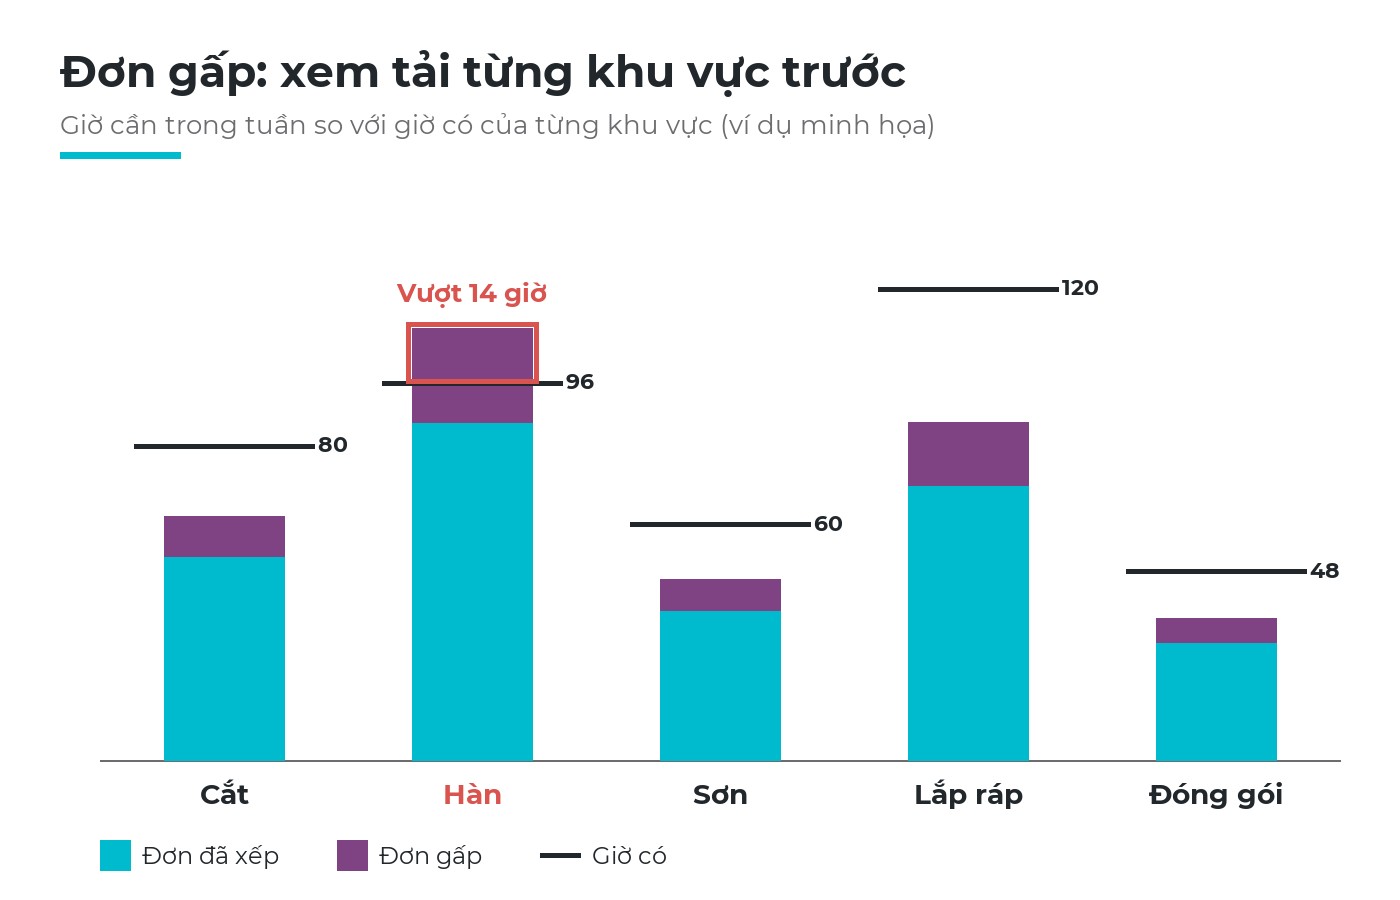
Giờ cần trong tuần so với giờ có. Tổng thể nhà máy vẫn còn chỗ, nhưng khu hàn vượt 14 giờ (ví dụ minh họa).
Xác định đường đi
Liệt kê các khu vực đơn gấp phải đi qua, theo định mức và quy trình công nghệ.
Xem tải từng khu vực
Số giờ đã xếp so với số giờ có, theo từng tuần, ở từng khu vực đó.
Tìm khu vực hẹp nhất
Khu vực này quyết định ngày giao sớm nhất có thể. Tăng ca hay thêm ca thì tăng ở đây, không phải chỗ khác.
Quyết định đơn nào nhường
Chọn đơn phải lùi, báo khách của những đơn đó, rồi cập nhật lịch và báo xuống xưởng.
Bước cuối là quyết định kinh doanh, không phải phép tính: khách nào quan trọng hơn, khoản phạt nào rẻ hơn, mối quan hệ nào chịu được một lần trễ. Điều độ sản xuất cho thấy được hệ quả, nhưng không cân nhắc thay người quyết định.
Đơn gấp không phải bài toán năng lực. Đó là một quyết định ưu tiên phải được đưa ra rõ ràng trước khi hứa, chứ không phải để xưởng tự phát hiện sau khi đã hứa.
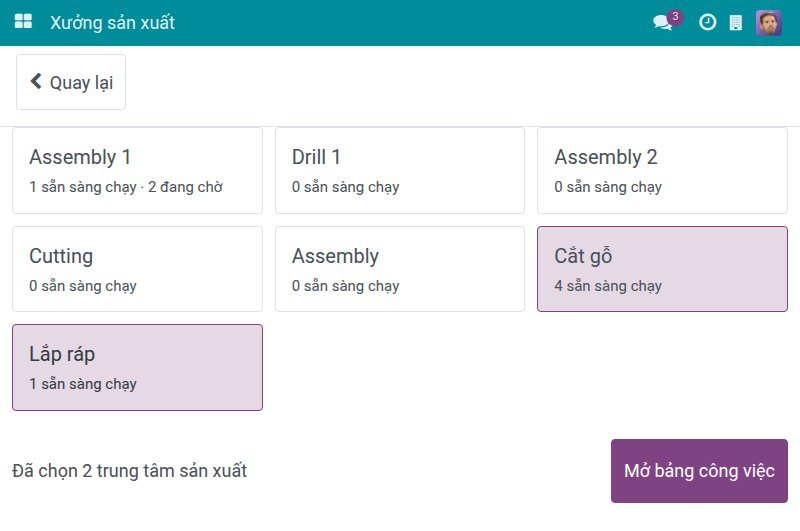
Ví dụ: mỗi trung tâm sản xuất hiện số việc sẵn sàng chạy và số việc đang chờ, một cách nhìn nhanh xem việc đang dồn ở đâu.
Nếu tuần nào cũng có đơn gấp, vấn đề nằm ở khâu chừa chỗ cho nhu cầu đột xuất, tức là thuộc về kế hoạch sản xuất tổng thể, không phải việc chữa cháy hằng ngày.
Công nghệ hỗ trợ theo dõi tiến độ sản xuất theo ba bậc
Bậc 1 - Ghi nhận tại trạm
Người đứng máy ghi bắt đầu, kết thúc, sản lượng đạt và lý do dừng bằng vài lần chạm. Chỉ bậc này đã trả lời được câu hỏi "trễ ở đâu".
Bậc 2 - Đếm từ máy
Bộ đếm, cân, cảm biến tự đưa sản lượng và thời gian chạy vào hệ thống, gắn đúng lệnh công đoạn.
Bậc 3 - Dự báo và gợi ý
Cảnh báo đơn nào có nguy cơ giao trễ và gợi ý điều chỉnh lịch, dựa trên dữ liệu đã tích lũy.
Phần lớn các xưởng thu được nhiều nhất từ bậc 1, vì nó biến chữ "đang làm" thành dữ kiện theo từng công đoạn. Nên lên bậc 2 khi chính việc đếm tay thành điểm nghẽn, như dây chuyền tốc độ cao.
Bậc 3, kể cả công cụ tự xếp lại lịch (APS, lập kế hoạch và điều độ nâng cao), phụ thuộc vào định mức thời gian đáng tin cậy. Nếu số giờ dự kiến của từng công đoạn sai, lịch tự động chỉ sai nhanh hơn. Theo dõi tiến độ sản xuất ở bậc 1 cũng chính là cách để hiệu chỉnh các định mức đó, như bài phần mềm theo dõi tiến độ sản xuấtđã đề cập.
Sáu câu hỏi tự đánh giá cách theo dõi tiến độ sản xuất
Con số phần trăm
Khi báo cáo ghi 60%, mọi người có hiểu giống nhau đó là 60% của cái gì không?
Chỗ đếm
Sản lượng được đếm ở từng công đoạn, hay chỉ ở cuối dây chuyền?
Tìm chỗ trễ
Với một đơn trễ, có chỉ ra được công đoạn đã giữ đơn lại trong vài phút không?
Lý do
Có biết đơn đó bắt đầu muộn, chạy chậm hay bị dừng, và vì sao không?
Thấy độ lệch
Quản đốc đi ngang qua có thấy ngay trạm nào đang chậm so với kế hoạch không?
Đơn gấp
Trước khi nhận đơn gấp, có ai xem tải của các khu vực mà đơn đó sẽ đi qua không?
Từ hai câu trả lời "không" trở lên thì việc theo dõi tiến độ sản xuất đều nên bắt đầu từ cùng một điểm: ghi nhận sản lượng và thời gian theo từng công đoạn, ngay tại trạm.
Viindoo hỗ trợ việc này thế nào
Trong Viindoo, theo dõi tiến độ sản xuất lấy số từ chính những gì được ghi nhận tại xưởng, không từ một báo cáo riêng. Hệ thống làm rõ được gì cho từng câu hỏi trong bài:
| Câu hỏi | Viindoo cho thấy gì |
|---|---|
| Lệnh đã đi được bao xa? | Tiến độ từng lệnh sản xuất theo số lượng đã làm so với số lượng cần làm, hạn hoàn thành được đánh dấu khi đã quá hạn, và dấu hiệu khi vật tư có nguy cơ thiếu |
| Công đoạn nào đang trễ? | Trên màn hình Xưởng sản xuất, mỗi thẻ lệnh công đoạn hiện thời gian đã làm so với dự kiến bên cạnh sản lượng đã ghi; trạm đang dừng được tách riêng |
| Có nhận được đơn gấp không? | Tải theo tuần của từng trung tâm sản xuất so với giờ làm việc, và biểu đồ Gantt lệnh công đoạn theo trung tâm sản xuất để người lập kế hoạch kéo thả dời lịch |
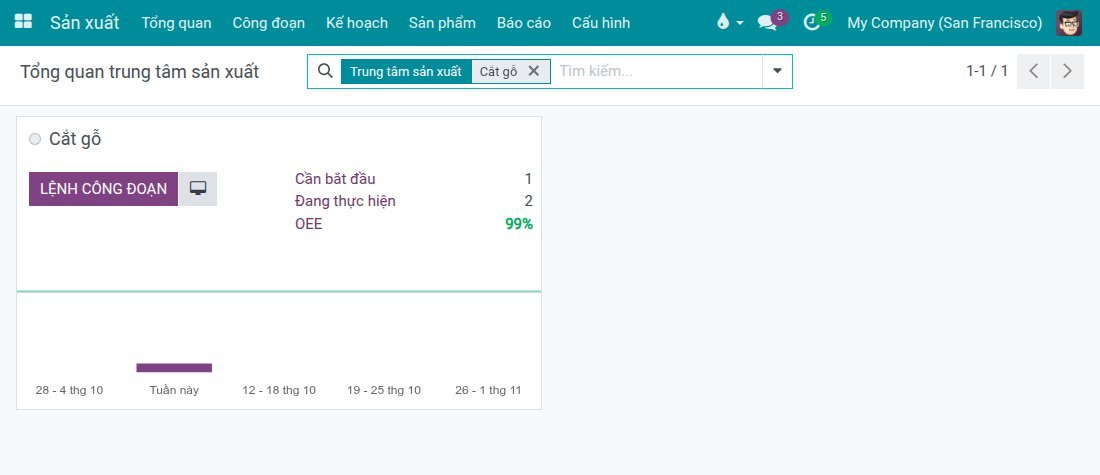
Ví dụ: tổng quan trung tâm sản xuất cho thấy việc cần bắt đầu, việc đang thực hiện và biểu đồ tải theo tuần của từng khu vực.
Viindoo không tự xếp lại lịch khi có đơn gấp chen vào. Hệ thống cho thấy tải và để người lập kế hoạch dời việc trên biểu đồ Gantt; quyết định đơn nào nhường chỗ vẫn thuộc về con người, đúng chỗ của nó.
Câu hỏi thường gặp
Bằng nhịp mà người quản lý kịp hành động. Thường thì ghi nhận khi xong từng việc tại trạm là đủ.
Công đoạn đã tốn nhiều thời gian hơn định mức. Xem các lần dừng và làm lại đã ghi trước. Nếu cả hai đều không giải thích được, có thể chính định mức thời gian đang sai và cần chỉnh lại.
Được. Đo theo công đoạn với số giờ ước tính. Lúc đầu ước tính còn thô, nhưng so với thời gian thực tế qua vài đơn thì sẽ sát hơn rõ rệt.
Chưa chắc con số tiến độ của xưởng mình đang đo cái gì? Hãy đặt lịch khảo sát hiện trạng cùng Viindoo: chúng tôi cùng bạn lần theo một đơn trễ qua các công đoạn và tìm xem thời gian đã mất ở đâu, trước khi bàn đến phần mềm.
Bài tiếp theo trong loạt: Sự cố và máy dừng: khép vòng xử lý ngay tại xưởng.