Lộ trình số hóa xưởng quyết định việc gì làm trước, việc gì chờ, và mỗi bước phải mang lại gì. Thiếu lộ trình, câu chuyện thường quen thuộc. Doanh nghiệp mua máy tính bảng, dự tính gắn cảm biến cho mọi máy và kỳ vọng có bảng điều hành đầy đủ trước cuối năm. Vài tháng sau, sản lượng lại được ghi ra giấy trong ca rồi nhập bù vào máy, còn bảng điều hành hiện những con số không ai thật sự tin.
Bài chốt của loạt bài này tìm hiểu vì sao dự án hay dừng giữa chừng, và khi nào kết nối máy hay dùng AI mới thật sự đáng làm.
Vì sao dự án số hóa xưởng hay bỏ dở giữa chừng
Khoảng cách giữa thiết kế lý tưởng và nguồn lực thật
Phần lớn dự án dừng giữa chừng đều bắt đầu bằng một thiết kế đúng trên giấy. Thiết kế đó giả định dữ liệu gốc đầy đủ, mọi công đoạn được ghi nhận tức thời, quản đốc có thời gian theo dõi màn hình. Xưởng thật thì dữ liệu gốc mới làm một nửa, người đứng máy bận cả hai tay, quản đốc kiêm tổ trưởng, và chỉ có một người lo công nghệ thông tin dùng chung với văn phòng.
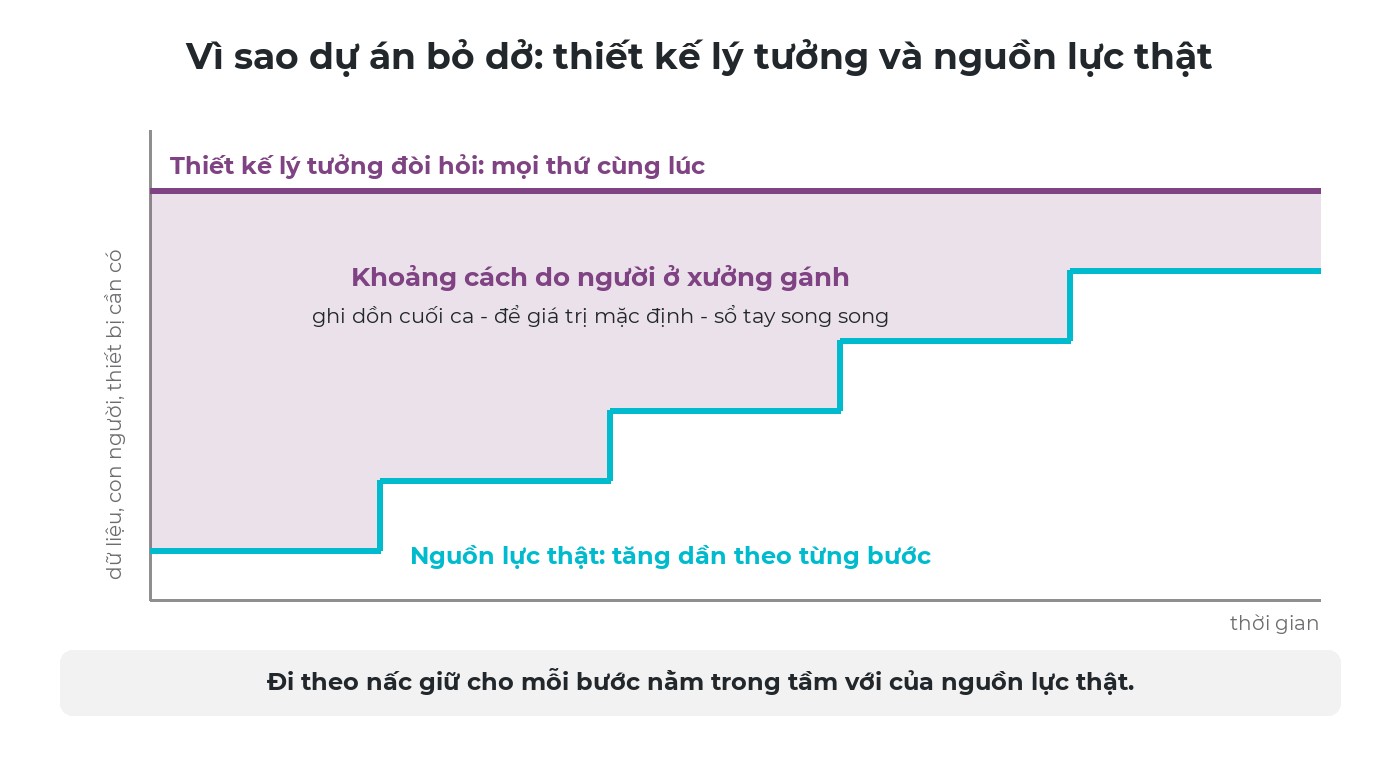
Thiết kế lý tưởng đòi mọi thứ cùng lúc, còn nguồn lực thật tăng dần theo từng bước. Dự án dừng lại khi khoảng cách quá rộng.
Khoảng cách càng rộng, mỗi người ở xưởng càng phải gánh thêm. Khi phần gánh thêm không đem lại lợi ích nhìn thấy được, xưởng lặng lẽ đi vòng qua hệ thống: ghi dồn cuối ca, để giá trị mặc định, giữ sổ tay song song.
Né hệ thống là triệu chứng, không phải nguyên nhân
Rất dễ gọi đây là chống đối thay đổi và quy lỗi cho con người. Nhưng người đứng máy né hệ thống vì lý do cụ thể: hệ thống đòi dữ liệu mà công việc không tự sinh ra, phục vụ báo cáo của người khác, hoặc thêm thao tác mà không bớt được thao tác nào. Đó là quyết định về thiết kế và thứ tự, đưa ra ở phía trên xưởng, cái bẫy đã bàn trong bài vì sao số hóa đôi khi lại làm tăng thao tác.
Bằng chứng nói gì
Năm 2020, Boston Consulting Group kết hợp khảo sát 825 lãnh đạo cấp cao với 70 dự án chuyển đổi số họ trực tiếp tham gia: 30% đạt hoặc vượt giá trị mục tiêu và thay đổi bền vững, 44% tạo được một phần giá trị nhưng không đạt mục tiêu, 26% tạo chưa tới một nửa. Yếu tố thành công đứng đầu là chiến lược thống nhất, mục tiêu rõ và cam kết của lãnh đạo từ tổng giám đốc tới quản lý cấp trung.
Ở Việt Nam, nghiên cứu năm 2019 của Dương Thị Hải Phương (Trường Đại học Kinh tế, Đại học Huế) khảo sát 153 người là quản lý, nhân viên công nghệ thông tin và người dùng tại doanh nghiệp đã triển khai phần mềm quản trị (ERP): yếu tố tổ chức tác động 76,9% đến việc triển khai thành công, trong đó sự hỗ trợ và quyết tâm của lãnh đạo tác động lớn nhất, theo Tạp chí Khoa học Đại học Huế.
Câu quen thuộc "70% dự án chuyển đổi thất bại" nên bỏ qua: bài tổng quan năm 2011 của Mark Hughes trên Journal of Change Management không tìm thấy bằng chứng thực nghiệm hợp lệ nào cho nó. Dữ liệu thật nói điều hẹp hơn: đa số dự án không đạt kỳ vọng ban đầu, và nguyên nhân nằm ở lãnh đạo, chiến lược và thứ tự triển khai, nơi bắt đầu của quản lý thay đổi trong sản xuất .
Giữ nguyên hiện trạng cũng không phải lối ra
Sau một dự án dừng giữa chừng, nhiều chủ doanh nghiệp chọn chờ. Trong lúc đó sản lượng và hàng lỗi vẫn được biết sau một ca, máy dừng vẫn được nhớ chứ không được đếm, xưởng vẫn dựa vào vài người lâu năm. Đó là ba khoảng trống thông tin, phối hợp và tri thức của quản trị hiện trường.
Khách hàng vẫn đòi giao nhanh hơn và truy xuất được lô hàng. Vì vậy câu hỏi không phải có cần lộ trình số hóa xưởng hay không, mà là mỗi bước nên lớn đến đâu.
Lối ra: lộ trình số hóa xưởng đi theo nấc
Các khung đánh giá độ chín (maturity) có chung một ý: chẩn đoán xưởng đang đứng ở đâu, rồi đi bước kế tiếp, không nhảy cóc. Chỉ số sẵn sàng công nghiệp thông minh (SIRI) của Singapore (2017) chấm nhà máy từ 0 đến 5 trên ba khối quy trình, công nghệ, tổ chức. Chỉ số độ chín Industrie 4.0 của acatech đặt máy tính hóa và kết nối trước nhìn thấy, hiểu được, dự báo và tự thích ứng.
Với xưởng 20 đến 300 người, ý đó gói trong bốn nấc: giấy tờ, số hóa việc của người, kết nối máy, rồi phân tích và AI.
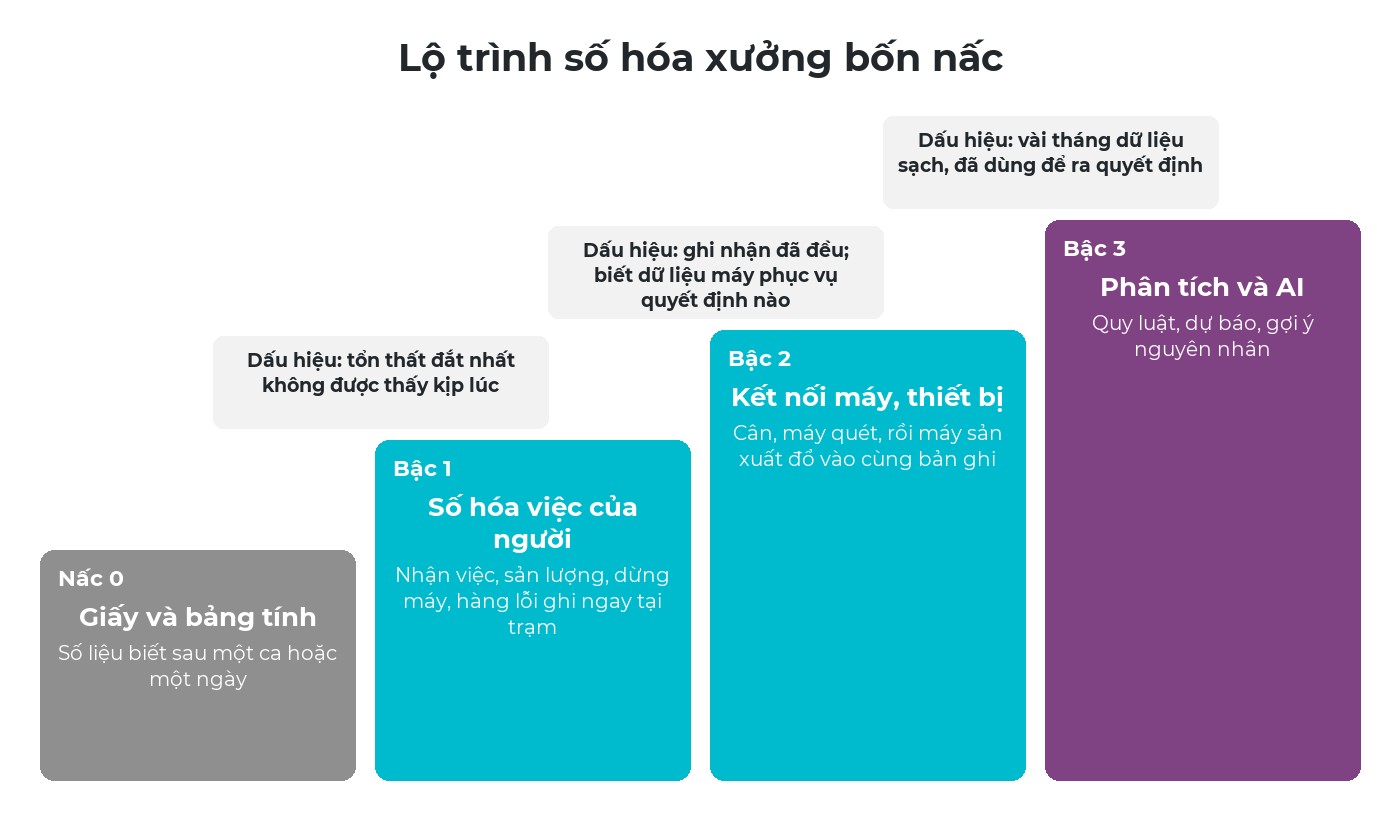
Mỗi nấc phải tự mang lại giá trị trước khi bắt đầu nấc sau. Dấu hiệu lên nấc là thứ quan sát được, không phải thứ ghi sẵn trong kế hoạch.
Một lộ trình số hóa xưởng theo cách này tuân theo năm nguyên tắc:
Bắt đầu từ nỗi đau đắt nhất
Không phải từ công nghệ mới nhất. Nếu máy dừng tốn nhất, hãy bắt đầu từ sự cố và máy dừng.
Có giá trị trong vài tuần
Mỗi nấc cho quản đốc thứ dùng được ngay trong vài tuần.
Chỉ đòi dữ liệu công việc tự sinh ra
Bắt đầu việc, làm xong bao nhiêu, dừng vì sao. Không ô nào nhập chỉ để phục vụ báo cáo.
Chuẩn đi dần
Danh mục lý do, tỷ lệ hao hụt được chỉnh dần từ dữ liệu xưởng, không đòi hoàn hảo trước ngày chạy.
Lên nấc khi có dấu hiệu
Khi nấc hiện tại đã được dùng hằng ngày và giới hạn của nó đã rõ.
Về thứ tự: chuẩn hóa công việc vừa đủ để ghi nhận được, rồi để dữ liệu ghi nhận cải thiện chuẩn, như đã bàn trong bài tự động hóa nên đi trước hay sau chuẩn hóa.
Khi nào đáng kết nối máy (bậc 2)
Trong lộ trình số hóa xưởng, kết nối máy chỉ đáng làm khi có hai điều kiện. Thứ nhất, dữ liệu do người ghi ở bậc 1 đã đều đặn, để dữ liệu máy có lệnh, công đoạn và lý do mà gắn vào. Thứ hai, doanh nghiệp biết dữ liệu máy phục vụ quyết định nào: đếm sản lượng, đo thời gian dừng, hay đọc một số đang phải chép tay. Thiếu hai điều đó, cảm biến chỉ tạo thêm một con số, như đã giải thích trong bài ứng dụng IoT trong sản xuất.
Mỗi nhà máy một thiết kế
Máy trên cùng một xưởng khác hãng, khác đời, khác bộ điều khiển; máy có cổng dữ liệu, máy phải gắn cảm biến, máy không đáng nối. Trong mô hình ISA-95 , điều khiển máy nằm ở tầng 0 đến 2, điều hành sản xuất ở tầng 3. Cây cầu giữa hai tầng được thiết kế riêng cho từng nhà máy, theo bốn bước.
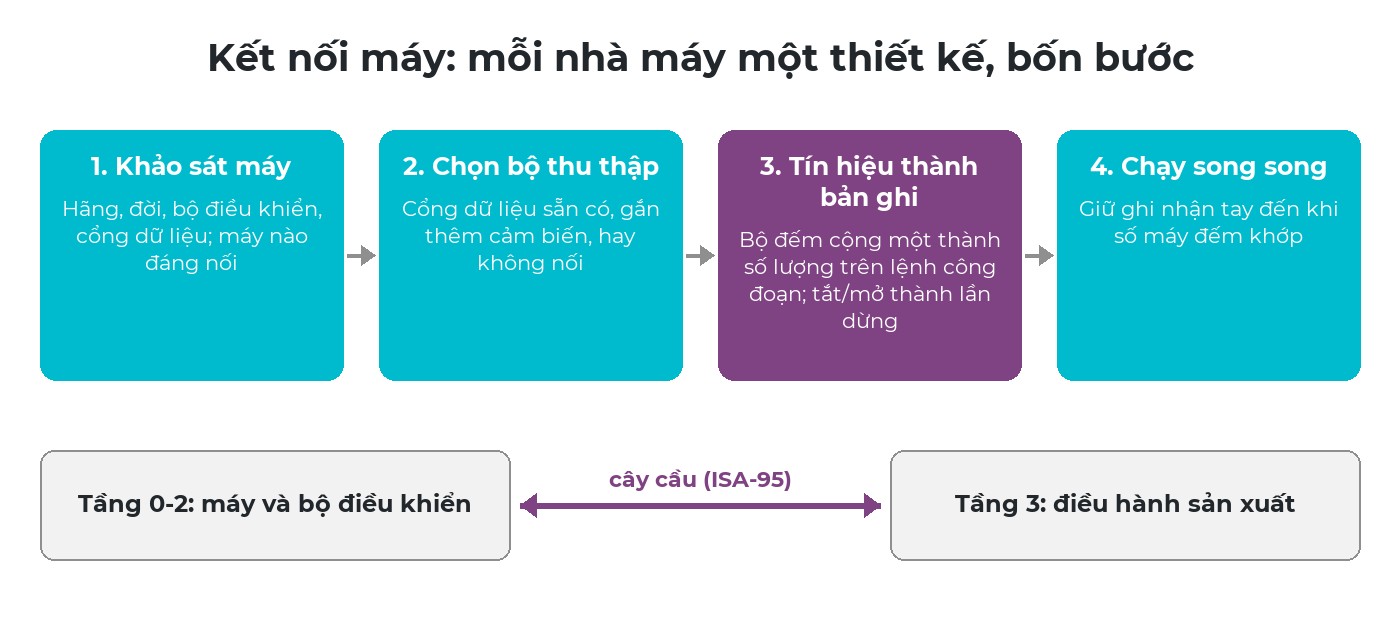
Khảo sát máy, chọn bộ thu thập dữ liệu, quy đổi tín hiệu thành bản ghi, rồi chạy song song với ghi nhận tay đến khi hai bên khớp nhau.
Bước thứ ba tốn công nhất: một tín hiệu như "bộ đếm cộng một" chưa có ý nghĩa quản trị cho đến khi thành số lượng trên lệnh công đoạn, hay lần dừng có giờ bắt đầu và kết thúc. Khi số máy đếm chưa khớp số người ghi, hãy giữ cả hai.
Nơi bắt đầu rẻ nhất thường là thiết bị đã có ở trạm như cái cân, máy quét mã vạch, bỏ được lỗi chép số ngay từ ngày đầu. Vị trí của chúng giữa các hệ thống khác được bàn trong bài ERP, WMS, MES, IoT: doanh nghiệp nên bắt đầu từ đâu?
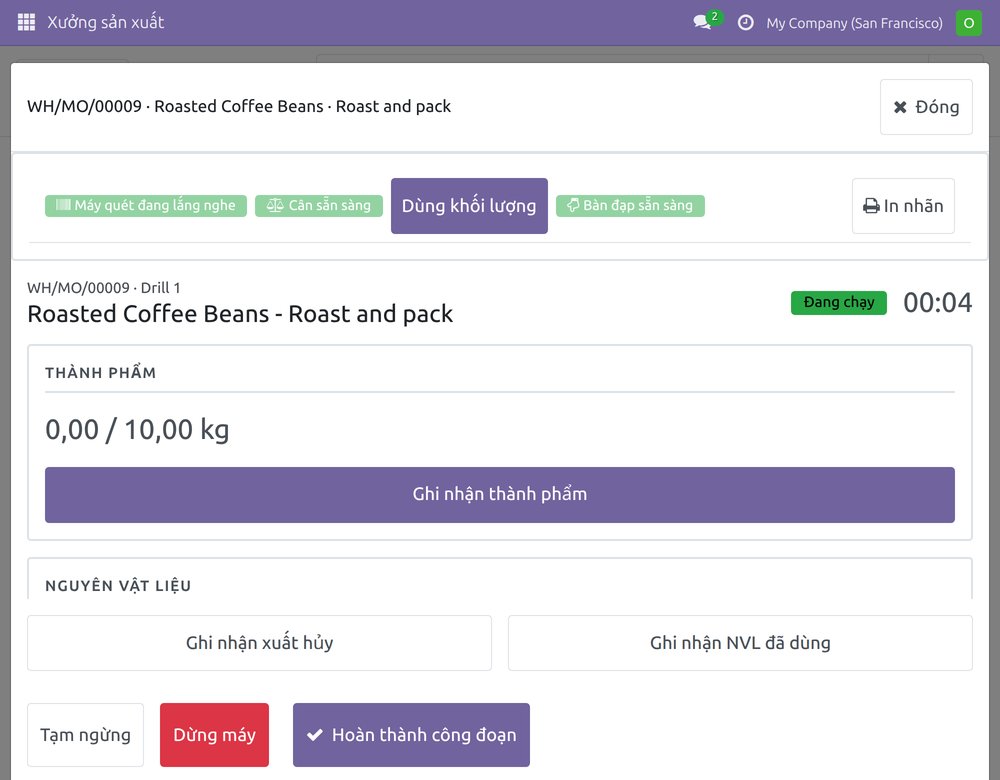
Ví dụ: máy quét, cân và bàn đạp của chính trạm hiện trạng thái ngay trên màn hình của người đứng máy.
Khi nào dùng AI (bậc 3)
AI hứa hẹn chỉ ra điểm nghẽn, dự báo đơn trễ, gợi ý nguyên nhân sự cố. Tất cả phụ thuộc vào dữ liệu đủ dài và đủ sạch: vài tháng, phủ được các sản phẩm và ca làm việc thường gặp; một danh mục lý do dùng chung; bản ghi nào cũng gắn với lệnh; con số nào cũng mang theo nguồn gốc.
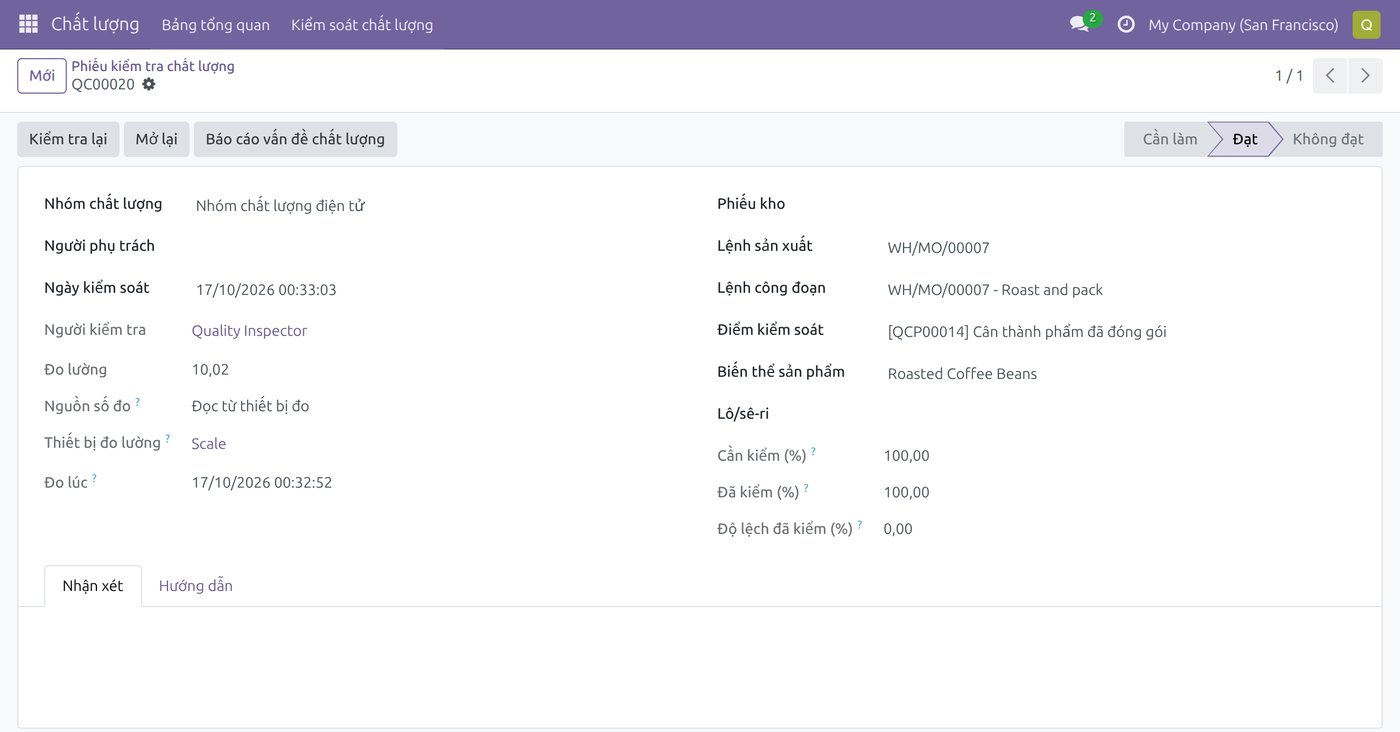
Ví dụ: phiếu kiểm tra chất lượng lưu giá trị đo, nguồn số đo, thiết bị đo và thời điểm đọc.
Xưởng sẵn sàng cho chặng này của lộ trình số hóa xưởng khi quản lý đã ra quyết định hằng tuần từ dữ liệu bậc 1 và bậc 2, câu hỏi còn lại là quy luật mắt thường không thấy, và có người hành động theo kết quả. Nếu chưa, AI trên dữ liệu chắp vá chỉ cho ra phỏng đoán nghe rất chắc chắn. Xem thêm bài khi nào nên dùng AI trong Kaizen và ERP.
Kết nối máy khi đã biết dữ liệu máy phục vụ quyết định nào. Dùng AI khi dữ liệu đã đủ dài và đủ sạch để học.
Khởi động lộ trình số hóa xưởng: thử 90 ngày trên một dây chuyền
Cách an toàn nhất để khởi động lộ trình số hóa xưởng là một vòng thử có thời hạn trên dây chuyền có tổn thất rõ nhất.
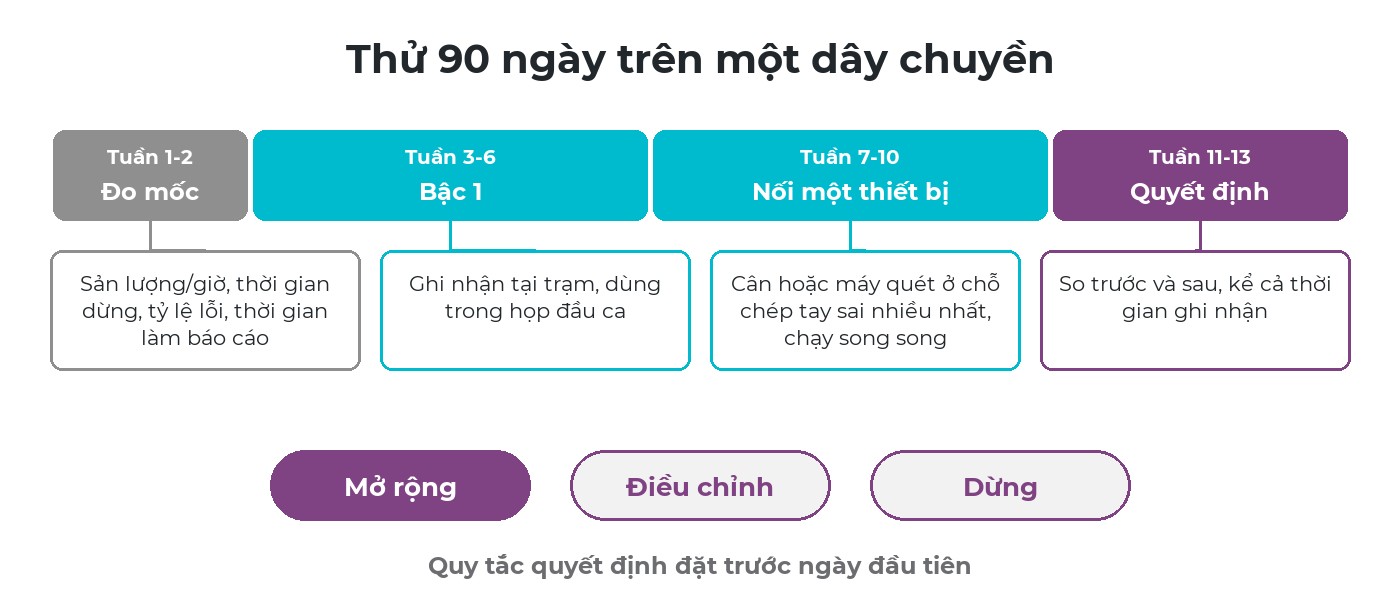
Đo mốc trước, rồi bậc 1, rồi nối một thiết bị ở chỗ đáng nối, rồi quyết định dựa trên số liệu.
Tuần 1-2: đo số liệu mốc
Sản lượng theo giờ, thời gian dừng, tỷ lệ lỗi, thời gian tổng hợp báo cáo, đo theo cách làm hiện tại.
Tuần 3-6: bậc 1
Người đứng máy ghi việc, sản lượng, dừng máy, hàng lỗi trên máy tính bảng; quản đốc dùng số đó trong họp đầu ca.
Tuần 7-10: nối một thiết bị
Nối một thiết bị ở chỗ chép tay sai nhiều nhất, thường là cân hoặc máy quét, chạy song song ghi tay.
Tuần 11-13: quyết định
So trước và sau, kể cả thời gian ghi nhận. Mở rộng, điều chỉnh hay dừng.
Nếu chưa có số liệu mốc, hai tuần đầu chính là số liệu mốc; xem bài đo hiệu quả đầu tư số hóa khi chưa có số liệu mốc.
Hãy đặt quy tắc quyết định trước khi thử, ví dụ: mở rộng nếu thời gian dừng giảm và việc ghi nhận không tốn thời gian của người đứng máy hơn phiếu giấy cũ (ví dụ minh họa).
Cả loạt bài gộp thành một lộ trình số hóa xưởng
Mỗi bài trong loạt này hỏi quản trị cần nhìn thấy gì ở một mảng của xưởng, và nấc công nghệ nhỏ nhất nào cho thấy điều đó. Gộp lại, các câu trả lời thành một kế hoạch.
| Chủ đề | Nấc thường đủ để bắt đầu |
|---|---|
| Sẵn sàng trước khi phát lệnh | Bậc 1 |
| Tiến độ sản xuất | Bậc 1 |
| Sự cố và máy dừng | Bậc 1, bậc 2 ở máy then chốt |
| Chất lượng và truy xuất | Bậc 1, bậc 2 cho cân |
| Dòng chảy vật tư | Bậc 1 |
| Báo cáo và nhịp quản trị | Bậc 1, bậc 3 khi dữ liệu đủ dài |
| Người đứng máy và tay nghề | Bậc 1 |
Gần như mọi chủ đề đều bắt đầu ở bậc 1, vì đó là nơi dựng khung cho mọi nấc về sau.
Sáu câu hỏi trước khi chọn bước tiếp theo
Nỗi đau đắt nhất
Tổn thất nào đang tốn nhất: máy dừng, chờ vật tư, hàng lỗi, hay giao trễ?
Nấc hiện tại
Công việc được ghi trên giấy, ghi dồn cuối ca, hay ghi ngay khi xảy ra tại trạm?
Đường vòng
Xưởng còn giữ sổ tay song song với hệ thống ở chỗ nào, và vì sao?
Dữ liệu máy
Dữ liệu máy sẽ làm thay đổi quyết định nào, và ai ra quyết định đó?
Độ dài dữ liệu
Hiện có bao nhiêu tháng dữ liệu sạch, gắn với lệnh sản xuất?
Lãnh đạo
Ai trong ban lãnh đạo chịu trách nhiệm lộ trình số hóa xưởng và rà lại hằng tháng?
Câu đầu quyết định bắt đầu từ đâu; câu cuối quyết định lộ trình có sống được hay không.
Viindoo hỗ trợ đi theo nấc như thế nào
Ở Viindoo, các nấc được bật dần trên cùng một hệ thống, nên lên nấc không có nghĩa là thay phần mềm. Nấc nào cũng ghi vào chính các lệnh công đoạn và phiếu kiểm tra chất lượng mà nấc trước đang dùng.
| Nấc | Trong Viindoo |
|---|---|
| Bậc 1 - việc của người | Đã có: màn hình Xưởng sản xuất trên máy tính bảng tại trạm |
| Bậc 2 - thiết bị tại trạm | Đã có: cân và máy quét mã vạch qua hộp IoT; số cân điền vào số lượng thành phẩm hoặc số đo của phiếu kiểm tra chất lượng |
| Bậc 2 - máy sản xuất | Sẵn sàng tích hợp qua API và webhook mở, thiết kế theo từng nhà máy; chưa có bộ kết nối PLC hay OPC UA dựng sẵn |
| Bậc 3 - AI | Hướng phát triển |
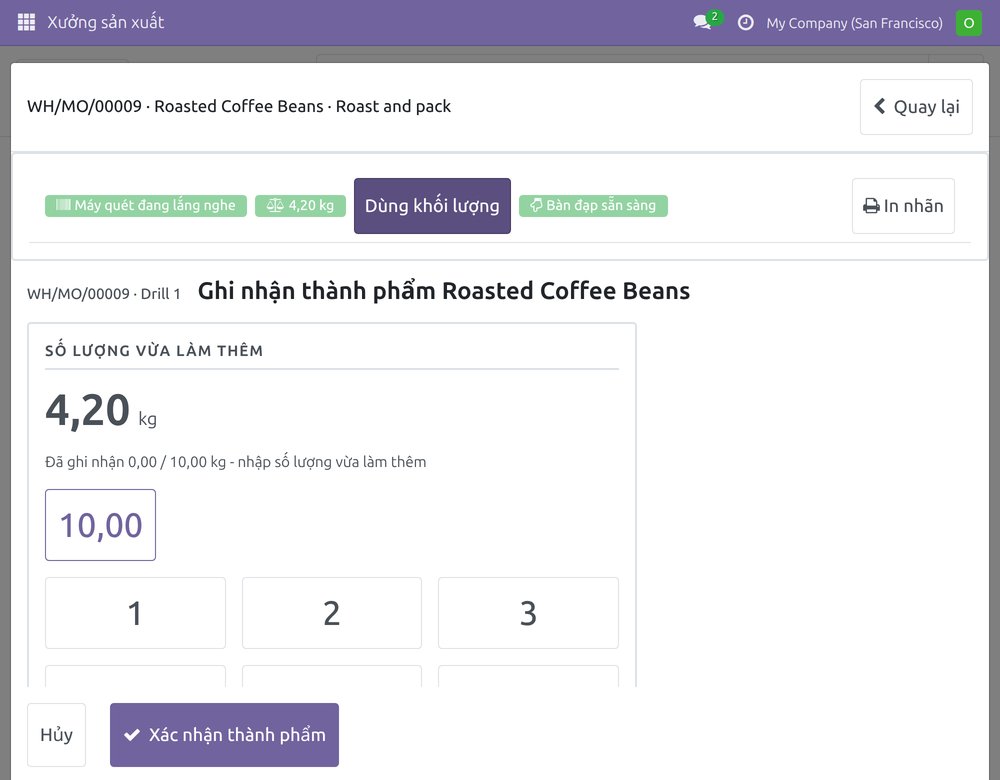
Ví dụ: khối lượng đọc từ cân của trạm được đưa sẵn vào ô số lượng vừa làm, người đứng máy xác nhận.
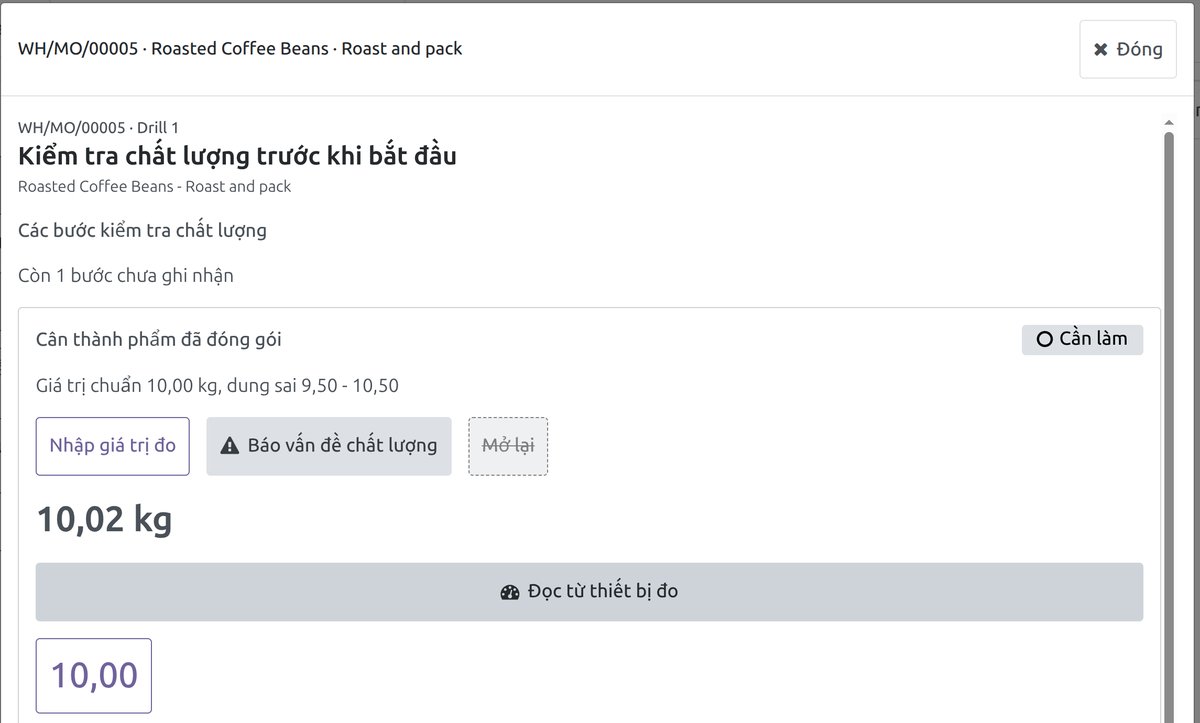
Ví dụ: bước kiểm tra chất lượng hiện giá trị chuẩn và dung sai, số đo được đọc từ cân thay vì nhập tay.
Câu hỏi thường gặp
Chưa nên, trước khi tìm ra vì sao nó dừng. Nếu nguyên nhân là thứ tự triển khai hoặc dữ liệu công việc không tự sinh ra, hệ thống mới với kế hoạch cũ sẽ dừng ở đúng chỗ cũ.
Với một máy then chốt thì đôi khi được. Với cả xưởng, dữ liệu máy thiếu lệnh và lý do do người ghi thì rất khó dùng.
Đó cũng là kết quả. Hãy xem dây chuyền được chọn có đúng nơi tổn thất đắt nhất, và số liệu có được dùng hằng ngày không, trước khi đổi công nghệ.
Chưa rõ xưởng mình đang ở nấc nào? Hãy đặt lịch khảo sát hiện trạng xưởng cùng Viindoo: chúng tôi cùng bạn xem tổn thất đắt nhất và cách ghi nhận hiện tại, rồi gợi ý bước đầu tiên, trước khi bàn đến phần mềm.
Loạt bài quản trị hiện trường sản xuất: bài trụ về quản trị hiện trường; sẵn sàng trước khi phát lệnh; tiến độ sản xuất; sự cố và máy dừng; chất lượng và truy xuất; dòng chảy vật tư qua xưởng; báo cáo sản xuất và nhịp quản trị; người đứng máy và tay nghề; và bài chốt này về đi theo nấc.