Sẵn sàng sản xuất quyết định một lệnh đã phát ra có chạy liên tục đến khi xong hay không. Nhiều xưởng quen với bức tranh ngược lại. Lệnh được phát đúng ngày kế hoạch, rồi giữa chừng phải chờ một linh kiện còn thiếu, chờ bộ khuôn đang sửa, chờ bản vẽ hóa ra là phiên bản cũ. Công nhân đứng chờ hoặc bị điều sang việc khác. Kế hoạch cho thấy rất nhiều lệnh "đang làm", nhưng số lệnh xong lại ít.
Người đi xưởng thường nhận ra ngay những dấu hiệu sau:
- Bán thành phẩm chất giữa các công đoạn, ở lối đi, góc xưởng, kèm những tờ phiếu không còn ai đọc.
- Cùng một máy được cài cho lệnh này, rồi cài lại cho lệnh khác, rồi lại cài về lệnh cũ.
- Đơn trễ hạn dù xưởng lúc nào cũng trông bận rộn.
Bài mở đầu của loạt này tập trung vào thời điểm ngay trước khi phát lệnh, tiếp nối bài trụ về quản trị hiện trường.
Sẵn sàng sản xuất: phát lệnh là một quyết định, không phải thủ tục
Thời điểm phát lệnh là chốt cuối cùng mà doanh nghiệp còn đổi hướng được với chi phí thấp. Trước khi phát, thiếu một linh kiện chỉ tốn một cuộc gọi. Sau khi phát, nó tốn một máy dừng, một tổ đứng chờ và một đống hàng dở dang (WIP).
Vì vậy, sẵn sàng sản xuất gói gọn trong một quy tắc đơn giản: lệnh chỉ xuống xưởng khi mọi thứ cần để chạy đến cuối đã có đủ. Trong quản lý dự án, đây là nguyên tắc "đủ bộ" (full kit), bắt nguồn từ lý thuyết ràng buộc. Ý tưởng ở xưởng cũng vậy: bắt đầu ít việc hơn, nhưng việc đã bắt đầu thì làm cho xong.
Điều này gắn trực tiếp với khoảng trống phối hợp đã nêu trong bài trụ. Khi không ai chịu trách nhiệm quyết định phát lệnh, mỗi bộ phận đều nghĩ bộ phận khác đã kiểm: kế hoạch nghĩ kho đã có vật tư, kho nghĩ bảo trì đã sửa xong khuôn, quản đốc nghĩ kỹ thuật đã ban hành bản vẽ mới. Việc kiểm tra sẵn sàng sản xuất mà ai cũng mặc định là đã làm chính là việc không ai làm.
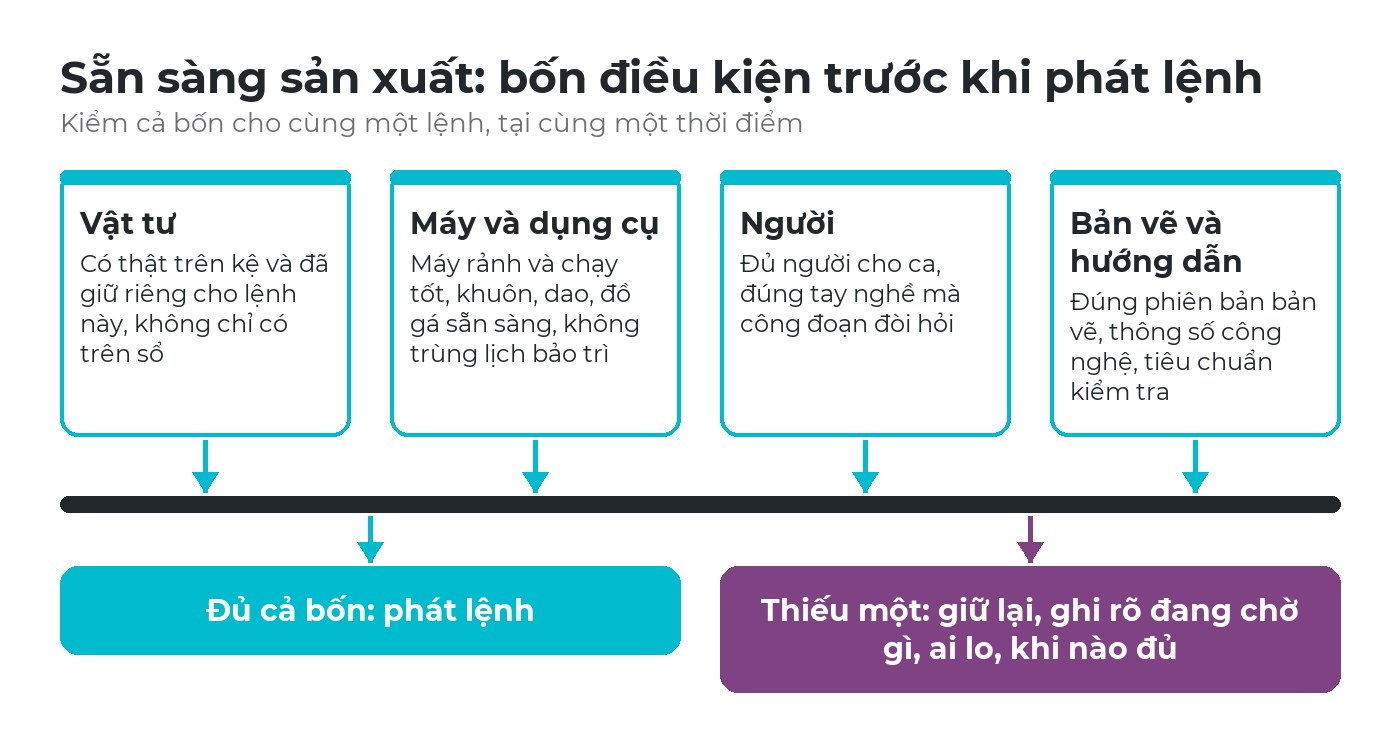
Bốn điều kiện được kiểm cho cùng một lệnh tại cùng một thời điểm, và hai kết quả: phát lệnh, hoặc giữ lại kèm lý do rõ ràng.
Bốn điều kiện sẵn sàng sản xuất cần kiểm
Vật tư: có trên kệ, không chỉ có trên sổ
Cái bẫy hay gặp là chỉ kiểm tra tồn kho trên sổ sách. Hệ thống ghi còn 500 đơn vị (ví dụ minh họa), nhưng 200 đã hứa cho lệnh khác, 100 đang chờ kiểm, số còn lại nằm sai vị trí. Vật tư sẵn sàng thật nghĩa là số lượng cho lệnh này có thật và đã được giữ riêng, để lệnh sau không lấy mất.
Việc kiểm phải đi hết từng dòng của định mức nguyên vật liệu (BoM), không chỉ vật tư chính. Thiếu một con tem, một con vít hay một thùng carton cũng làm lệnh dừng y như thiếu thép. Vì vậy một định mức nguyên vật liệu đúng là điểm xuất phát của mọi lần kiểm tra sẵn sàng, và độ chính xác của tồn kho là một phần của quản lý nguyên vật liệu trong sản xuất.
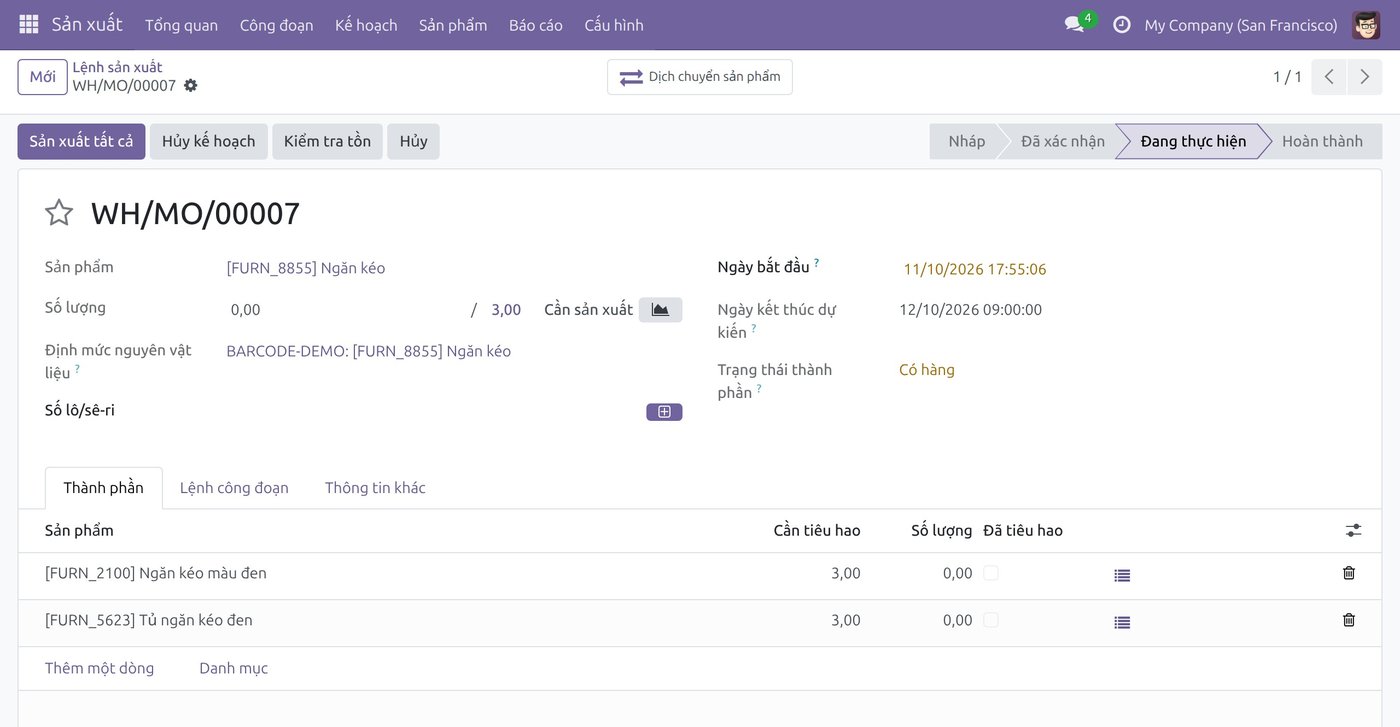
Ví dụ: trên lệnh sản xuất, trạng thái thành phần cho biết vật tư đã có hàng, ngày dự kiến về, hay về trễ so với ngày bắt đầu.
Máy và dụng cụ: rảnh, chạy tốt và đủ đồ gá
Một máy chỉ sẵn sàng khi ba điều cùng đúng: không bị xếp cho lệnh khác vào thời điểm đó, đang ở tình trạng chạy tốt, và khuôn, dao, đồ gá, dụng cụ đo cho đúng sản phẩm này đã có.
Lịch bảo trì định kỳ cũng thuộc lần kiểm này. Không nên phát lệnh cho một máy sắp đến hạn bảo trì giữa chừng đợt chạy. Đây là một lý do khiến kế hoạch bảo trì và kế hoạch sản xuất phải được đọc cùng nhau.
Người: đủ người, và đúng người
Kế hoạch đếm số người, còn công đoạn cần tay nghề. Một ca có thể đủ người về tổng số, nhưng chỉ một người biết cài một máy cụ thể hay hàn đạt một tiêu chuẩn cụ thể. Người đó nghỉ phép thì lệnh chưa sẵn sàng, dù con số nhân sự nói gì.
Bản vẽ và hướng dẫn: đúng phiên bản, ngay tại trạm
Một sản phẩm làm hoàn hảo theo bản vẽ cũ vẫn là hàng lỗi. Sẵn sàng ở đây nghĩa là người đứng máy có bản vẽ hiện hành, thông số công nghệ và tiêu chuẩn kiểm tra của lệnh này, ngay tại trạm, trước khi làm sản phẩm đầu tiên. Nhiều xưởng thêm một bước: sản phẩm đầu được kiểm và duyệt rồi mới chạy cả lô.
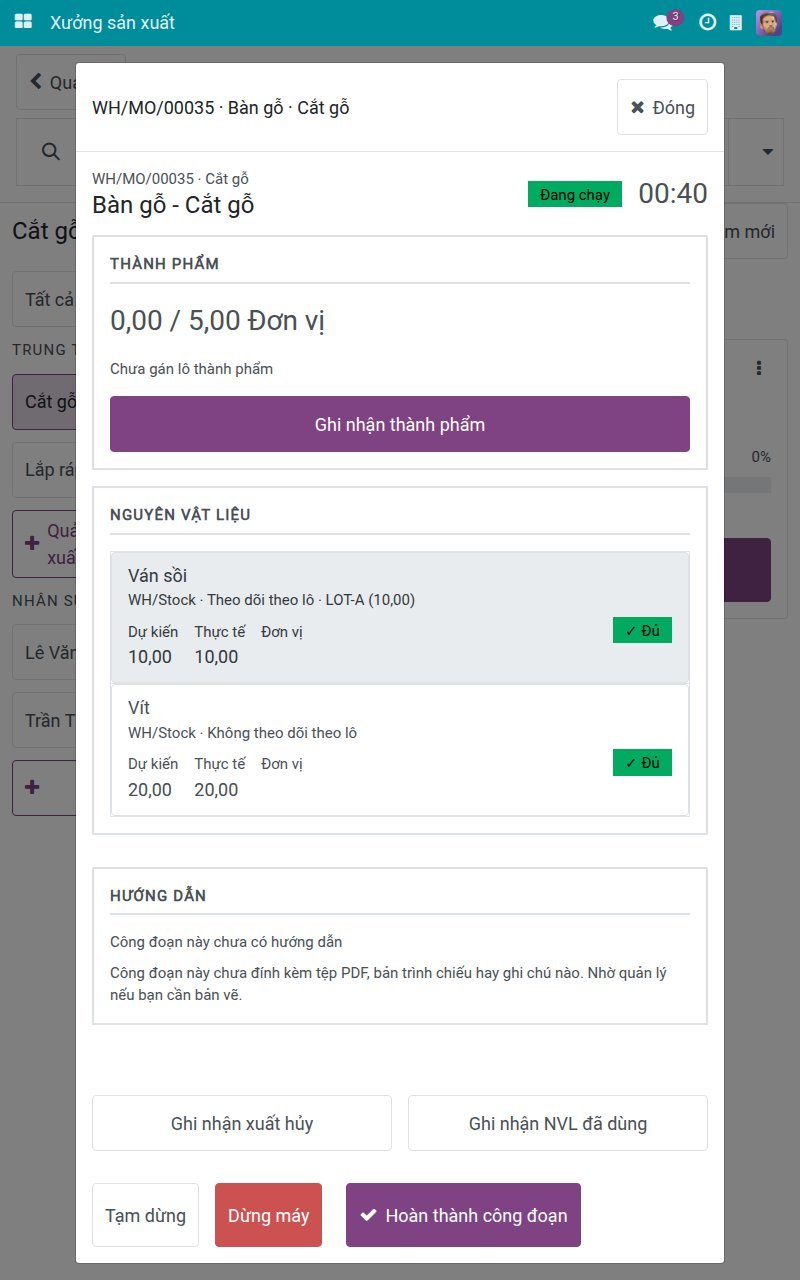
Ví dụ: thẻ công đoạn tại trạm liệt kê vật tư của công đoạn và mục hướng dẫn; khi công đoạn chưa gắn bản vẽ, màn hình nói rõ điều đó.
Kiểm hai lần: khi lập kế hoạch và khi phát lệnh
Sẵn sàng sản xuất cần được kiểm hai lần, vì điều kiện thay đổi. Lần thứ nhất khi lập kế hoạch, trước vài ngày: đến ngày bắt đầu mọi thứ có kịp đủ không? Lần thứ hai ngay trước khi phát: lúc này mọi thứ đã thực sự có chưa?
Phát lệnh thiếu điều kiện: cái giá của việc dừng giữa chừng
Lệnh hiếm khi bị phát sớm vì cẩu thả. Áp lực là dễ hiểu: máy để không trông như lãng phí, khách đang chờ, và bắt đầu thì cảm giác tốt hơn ngồi chờ. Có xưởng còn đánh giá quản đốc theo hiệu suất sử dụng máy, tức là khuyến khích phát bất cứ lệnh nào chạy được. Gốc rễ nằm ở luật chơi và ở thông tin mà người ta được cung cấp, không nằm ở con người.
Nhưng một lệnh dừng giữa chừng mang theo những chi phí không hiện ra ngay ngày nó dừng:
- Hàng dở dang nằm chờ. Bán thành phẩm làm đọng vốn, chiếm chỗ, tốn thêm công bốc xếp, và càng chờ lâu càng dễ lẫn, hỏng, lỗi thời. Mỗi đơn vị hàng dở dang cũng kéo dài thời gian sản xuất.
- Chuyển đổi máy (setup) hai lần. Máy được chuyển sang lệnh khác, rồi chuyển về khi thứ còn thiếu đã đến. Hai lần chuyển đổi, không thêm sản phẩm nào.
- Lệnh khác bị đẩy lùi. Lịch bị xếp lại vội vàng, và những lệnh đã đủ điều kiện giờ phải đứng sau một lệnh chưa đủ.
- Tiến độ gây hiểu lầm. Lệnh hiện là đã bắt đầu nên báo cáo trông bận rộn, trong khi chưa có gì giao được. Ban giám đốc nhìn thấy hoạt động, không thấy sản lượng.
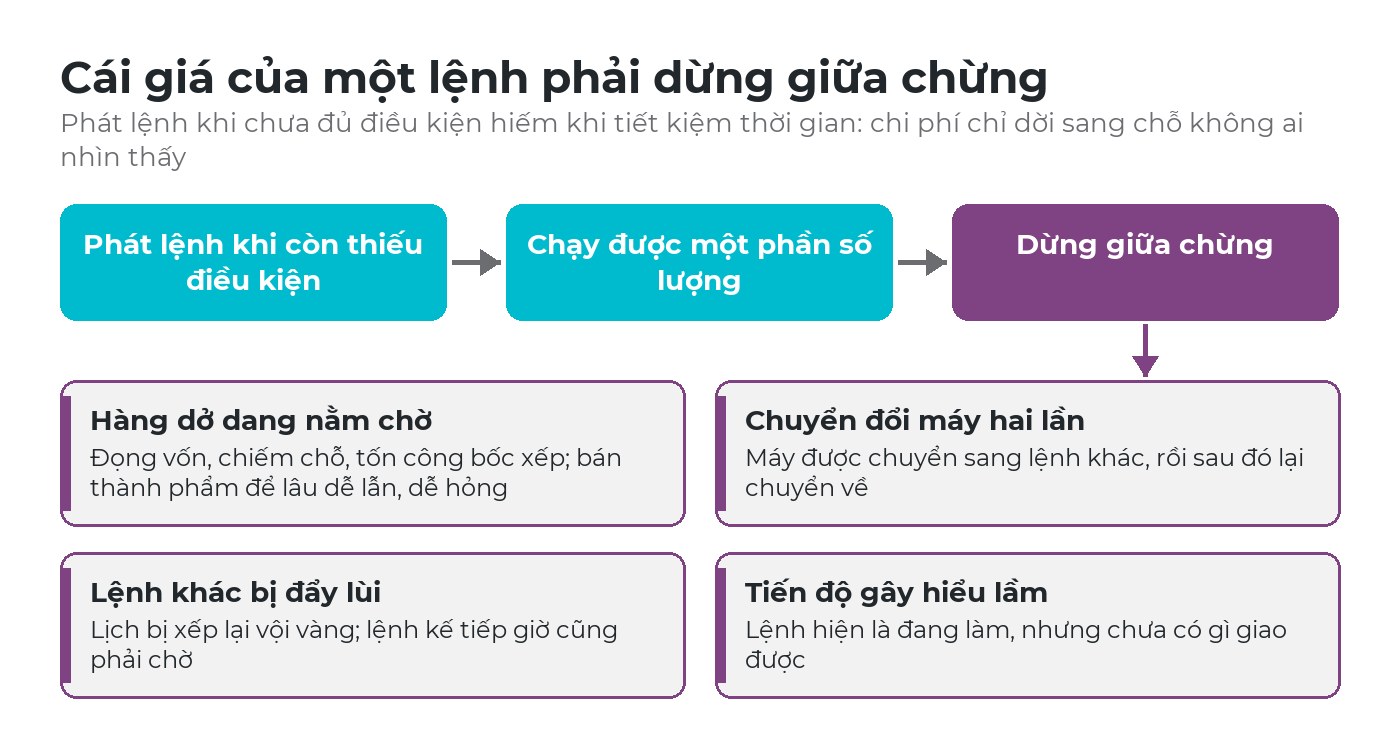
Phát lệnh khi chưa đủ điều kiện không tiết kiệm thời gian; nó chỉ dời chi phí sang những chỗ khó nhìn thấy hơn.
Hai trong số các chi phí này thuộc nhóm 7 lãng phí trong sản xuấtquen thuộc: chờ đợi và tồn kho. Cả hai đều kéo dài chu kỳ sản xuất, nên doanh nghiệp giao hàng muộn hơn chính vì đã bắt đầu sớm hơn.
Thứ tự ưu tiên khi không đủ điều kiện sẵn sàng sản xuất cho mọi lệnh
Thiếu hụt là chuyện bình thường. Câu hỏi là ai được dùng phần đang có. Không có luật thống nhất thì quyết định rơi vào người thúc mạnh nhất, và mỗi ngày một khác. Một thứ tự ưu tiên dùng được gồm bốn luật, áp dụng lần lượt:
- Lệnh đủ bộ trước. Vật tư đang thiếu thì dồn cho ít lệnh hơn nhưng làm trọn, thay vì chia đều để lệnh nào cũng bắt đầu mà không lệnh nào xong.
- Hạn giao đã cam kết và chi phí nếu trễ. Xếp theo ngày giao đã hứa và cái giá của việc trễ (phạt hợp đồng, khách hàng chiến lược, chuyến tàu đã đặt), không theo lệnh nào tạo trước.
- Lệnh đi qua điểm nghẽn (bottleneck). Một giờ mất ở điểm nghẽn là một giờ mất của cả nhà máy, nên trước điểm nghẽn luôn phải có sẵn một lệnh đủ điều kiện.
- Gom lệnh cùng cài đặt máy. Sau khi đã xét ba luật trên, chạy liền các lệnh giống nhau giúp bớt lần chuyển đổi.
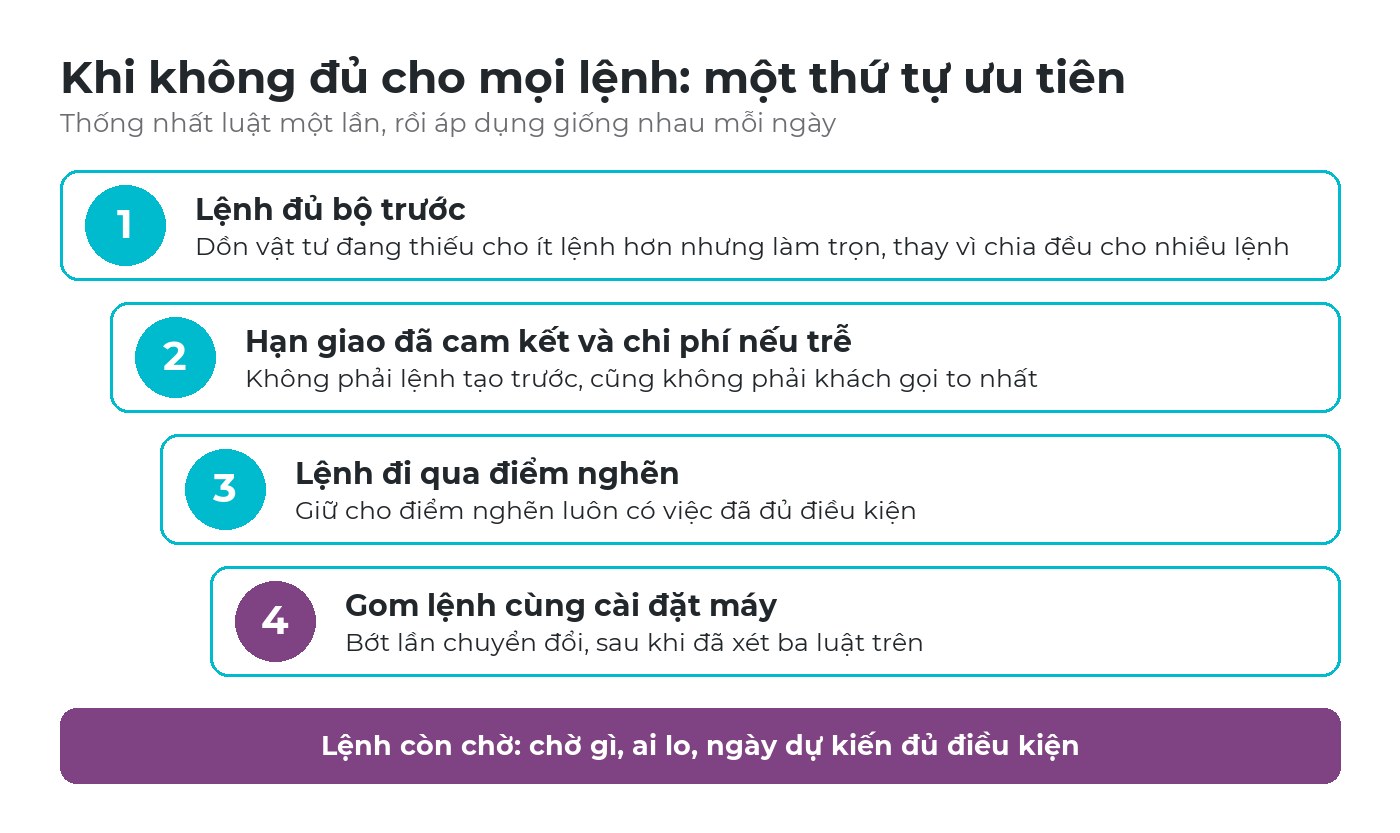
Bốn luật áp dụng lần lượt, và một kỷ luật cho mọi lệnh còn đang chờ.
Lệnh bị giữ lại vì chưa đủ điều kiện sẵn sàng sản xuất không phải là lệnh bị bỏ quên. Mỗi lệnh mang theo ba thông tin: đang chờ gì, ai chịu trách nhiệm gỡ, và ngày dự kiến. Một lệnh bị giữ mà không ai nhận thì chỉ là một lệnh trễ chưa ai thừa nhận.
Các luật này hiệu quả nhất khi gắn với một nhịp ngắn và cố định: một người, thường là người lập kế hoạch hoặc quản đốc, rà mức sẵn sàng vào cùng một giờ mỗi ngày rồi mới phát các lệnh kế tiếp. Đây là dạng hằng ngày của điều độ sản xuất, giúp xưởng làm việc từ danh sách việc đã sẵn sàng, thay vì danh sách hy vọng.
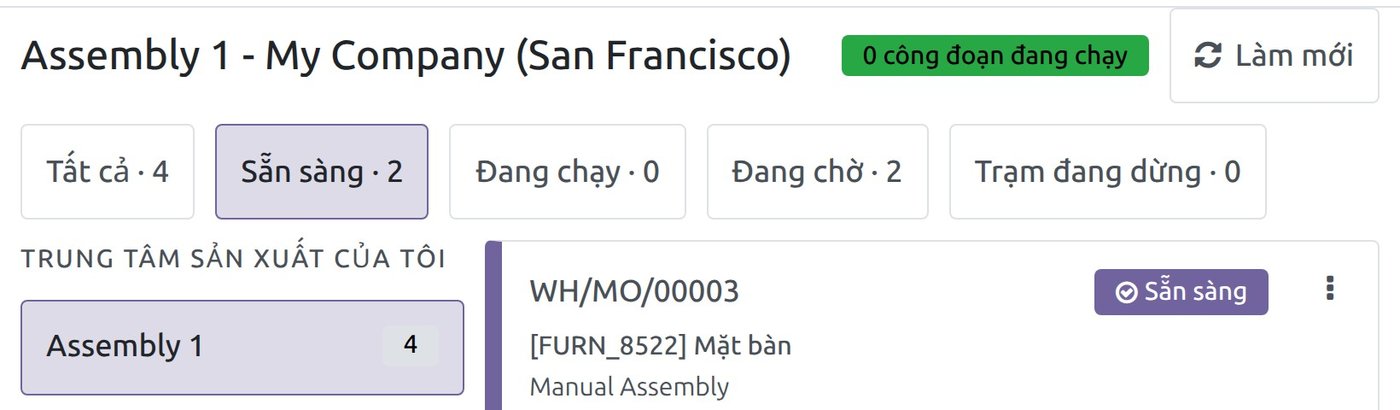
Ví dụ: bảng việc của một trung tâm sản xuất tách các công đoạn Sẵn sàng khỏi các công đoạn còn Đang chờ.
Công nghệ hỗ trợ sẵn sàng sản xuất theo ba bậc
Bài trụ đã đề xuất ba bậc công nghệ cho hiện trường. Áp vào việc kiểm tra mức sẵn sàng, ba bậc đó trông như sau:
Bậc 1 - Một nơi xem chung mức sẵn sàng
Trạng thái vật tư tính từ tồn kho thực tế và phần đã giữ chỗ, tình trạng máy, người đang ở trạm và hướng dẫn gắn với công đoạn, xem được ngay trên lệnh.
Bậc 2 - Tín hiệu tự cập nhật
Quét mã khi nhập và cấp phát giữ cho tồn kho đúng; tình trạng máy, thiết bị đo tự đổ về hệ thống mà không ai phải nhập tay.
Bậc 3 - Nhìn trước
Dự báo khi nào từng lệnh đủ điều kiện, và gợi ý lệnh nào nên phát trước theo luật đã thống nhất.
Bậc 1 đã giải quyết phần lớn vấn đề, vì cái hỏng chính không phải thiếu dữ liệu, mà là dữ liệu nằm rải rác ở kho, bảo trì, kỹ thuật và xưởng. Khi cả bốn điều kiện sẵn sàng sản xuất hiện ra trên cùng một lệnh, quyết định phát lệnh chỉ mất vài phút.
Dấu hiệu nên lên bậc 2 là khi đã có nơi xem chung nhưng người dùng thôi tin nó: hệ thống báo có vật tư, kệ thì không. Dấu hiệu nên lên bậc 3 là khi buổi rà phát lệnh hằng ngày kéo quá dài để cân nhắc bằng tay. Không có dữ liệu sạch từ hai bậc đầu thì dự báo nào cũng chỉ là đoán.
Sáu câu hỏi tự đánh giá mức sẵn sàng sản xuất của xưởng
Ai quyết định
Có một người cụ thể quyết định lệnh nào được phát, hay chỉ cần đến ngày là phát?
Vật tư
Khi nói có vật tư, vật tư đó có trên kệ và đã giữ cho lệnh này, hay chỉ có trên sổ?
Máy và dụng cụ
Có ai kiểm khuôn, dụng cụ và lịch bảo trì trước khi phát lệnh, hay chỉ xem máy có chạy không?
Người và hướng dẫn
Có biết ai làm được công đoạn nào, và trạm có luôn có bản vẽ hiện hành không?
Lệnh dừng giữa chừng
Tháng trước có bao nhiêu lệnh dừng giữa chừng, và vì thiếu điều kiện nào?
Luật ưu tiên
Khi không đủ cho mọi lệnh, việc chọn dựa trên luật đã thống nhất hay theo người gọi to nhất?
Nếu câu trả lời cho câu thứ nhất và thứ năm chưa rõ, hãy bắt đầu từ đó: chỉ định người phát lệnh, và đếm số lệnh dừng giữa chừng. Con số đó là mốc cho mọi cải tiến về sau.
Viindoo hỗ trợ quyết định phát lệnh thế nào
Ở Viindoo, chúng tôi xem việc kiểm tra mức sẵn sàng là một phần của chính nền tảng đang giữ kế hoạch, định mức và tồn kho, để không ai phải đi hỏi bốn bộ phận. Phần mềm cho thấy các điều kiện; quyết định phát lệnh vẫn thuộc về con người.
| Điều kiện | Viindoo cho thấy gì |
|---|---|
| Vật tư | Trạng thái thành phần trên lệnh sản xuất (có hàng, ngày dự kiến, trễ, không có hàng) và nút kiểm tra tồn để giữ vật tư cho lệnh |
| Máy | Lệnh công đoạn trên biểu đồ Gantt theo trung tâm sản xuất; trạm đang dừng thì không bắt đầu được công đoạn |
| Người và hiện trường | Bảng việc của màn hình Xưởng sản xuất tách công đoạn Sẵn sàng khỏi Đang chờ, và ghi rõ đang chờ vật tư hay chờ công đoạn trước |
| Hướng dẫn và kiểm tra đầu | Bản vẽ, hướng dẫn (PDF, trình chiếu hoặc ghi chú) mở ngay từ thẻ công đoạn; các lượt kiểm tra chất lượng bắt buộc phải ghi nhận xong mới bắt đầu được công đoạn |
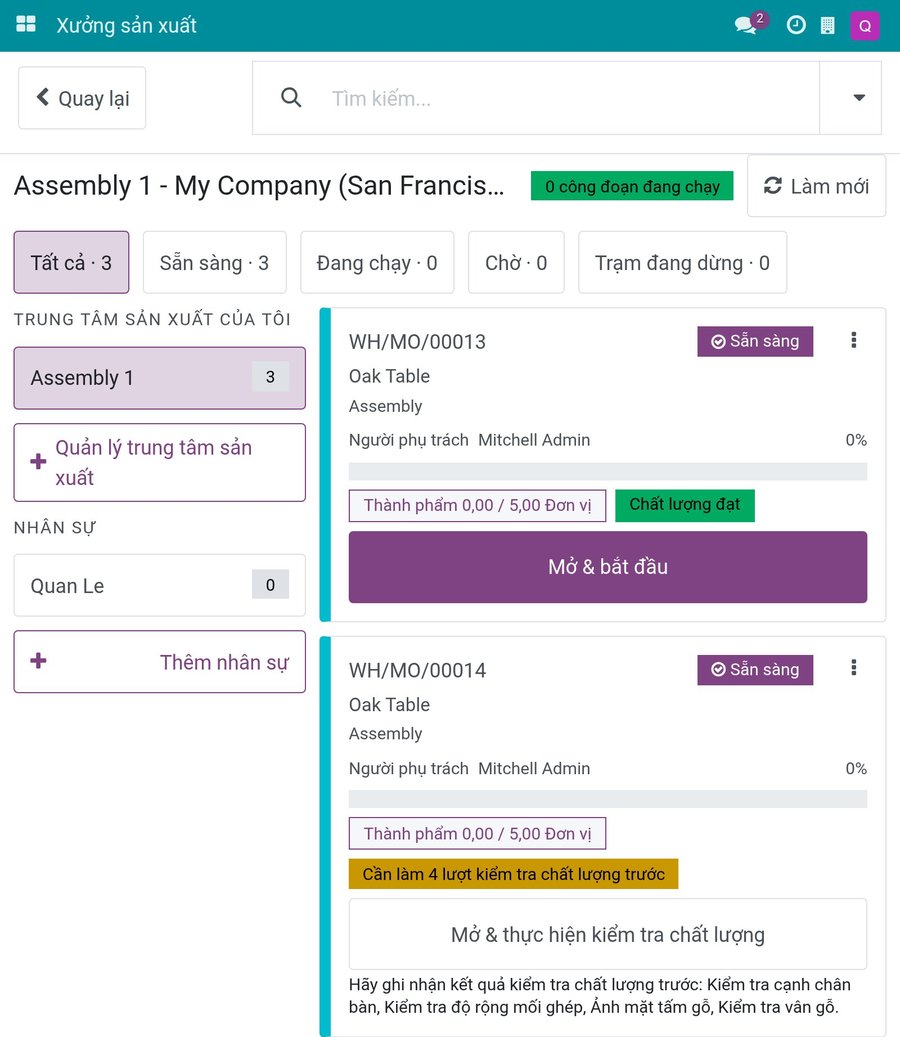
Ví dụ: thẻ việc ghi rõ các lượt kiểm tra chất lượng phải làm trước và tên từng lượt.
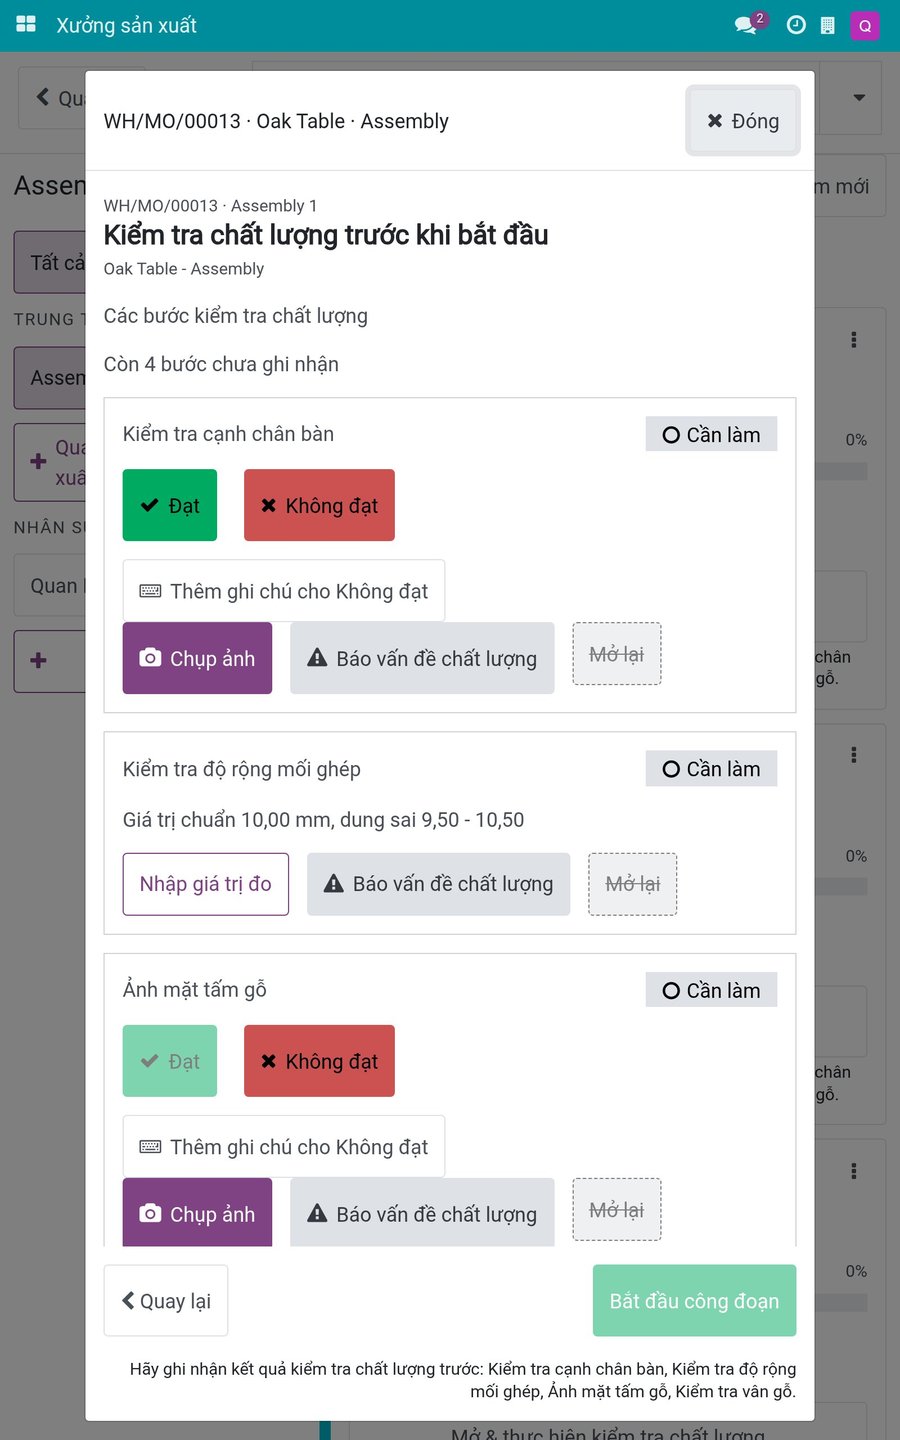
Ví dụ: người đứng máy ghi nhận các lượt kiểm tra trước khi bắt đầu; nút bắt đầu công đoạn chỉ mở khi đã làm xong.
Một số nhu cầu hiện nên xử lý bằng quy định nội bộ, như ma trận tay nghề theo công đoạn hay phân ca. Có thể bắt đầu từ một dây chuyền, rồi mở rộng khi số lệnh dừng giữa chừng giảm.
Câu hỏi thường gặp
Có lúc có, trong thời gian ngắn, và thường vẫn rẻ hơn một lệnh dừng giữa chừng. Ngoại lệ là điểm nghẽn, nơi luôn phải có sẵn một lệnh đủ điều kiện; vì vậy điểm nghẽn có luật ưu tiên riêng.
Hãy biến nó thành một quyết định có ý thức: phát những công đoạn không cần linh kiện đó, ghi rõ thiếu gì và ai đang lo, báo khách ngày giao thật. Điều cần tránh là phát cả lệnh rồi giữa chừng mới phát hiện thiếu.
Một người cụ thể cho mỗi khu vực. Các bộ phận khác báo tình trạng điều kiện của mình, chứ không tự phát lệnh.
Muốn biết xưởng mình thực sự sẵn sàng đến đâu mỗi khi phát lệnh? Hãy đặt lịch khảo sát hiện trạng xưởng cùng Viindoo: chúng tôi cùng bạn xem lại vài lệnh gần đây, chúng đã chờ ở đâu và vì sao, trước khi bàn đến phần mềm.
Bài tiếp theo trong loạt: tiến độ sản xuất: tính cho đúng, nhìn ra chỗ trễ, xử lý khi chen đơn.