Nhịp quản trị theo tầng là cách một nhà máy biến số liệu sản xuất thành quyết định. Nhiều xưởng đã có khá nhiều số: tờ sản lượng cuối ca, bảng tính cho buổi giao ban sáng, báo cáo tháng của kế toán.
Vậy mà vấn đề cũ vẫn lặp lại. Giao ban kéo dài và kết thúc bằng vài lời nhắc chung. Tổ trưởng biết có lô hàng lỗi khi khách đã phản hồi. Giá thành một lệnh bị vượt chỉ lộ ra khi tháng đã khóa sổ. Số liệu thì có, nhưng nhịp để có người hành động theo số liệu thì chưa.
Vì sao nhiều báo cáo mà vẫn ít quyết định
Trong khung quản trị hiện trường , nhịp quản trị theo tầng là một trong năm nguyên lý. Thiếu nó, báo cáo rơi vào ba cái bẫy.
- Quá muộn. Con số gom vào cuối ngày mô tả một ca đã kết thúc.
- Quá chung. Con số tổng của cả nhà máy che mất tổ nào, máy nào, lệnh nào gây ra chỗ lệch.
- Sai người đọc. Người thấy con số không có quyền xử lý, còn người có quyền xử lý thì không thấy con số.
Đây không phải lỗi của người điền số. Báo cáo thiết kế cho người tổng hợp thay vì người ra quyết định thì việc ghi số thành gánh nặng và số liệu kém đi. Cách sửa nằm ở thiết kế: ít số hơn, mỗi số có người chịu trách nhiệm và có giờ đọc. Bài trước về xây dựng và theo dõi báo cáo sản xuất đã bàn các mẫu báo cáo; bài này bàn ai đọc chúng và đọc khi nào.
Báo cáo theo vai trò: con số, cách đọc, quyết định
Một phép thử đơn giản cho mọi báo cáo là một câu: người này đọc con số này vào lúc này để quyết định việc này. Không điền đủ được câu đó thì báo cáo chỉ để trang trí. Áp phép thử cho sáu vai trò thường gặp, ta có một danh sách ngắn:
| Vai trò | Con số | Đọc ra sao | Dẫn tới quyết định |
|---|---|---|---|
| Tổ trưởng | Sản lượng so kế hoạch theo giờ hoặc ca; dừng máy và lỗi trong ca | Chỗ thiếu theo từng trạm, không phải tỷ lệ chung của tổ | Điều người, gọi bảo trì hoặc chất lượng, xin quản đốc hỗ trợ |
| Quản đốc | Tổ chậm kế hoạch; lý do dừng đứng đầu; chênh lệch tiêu hao theo lệnh | Tổ nào lệch, và có cùng nguyên nhân với hôm qua không | Cân lại việc, xử lý nguyên nhân lặp lại, đẩy lên việc vượt quyền xưởng |
| Kế hoạch | Tiến độ từng lệnh so hạn; năng lực thực tế còn lại | Số ngày trễ dự kiến, không phải phần trăm đã làm | Xếp lại thứ tự lệnh, báo kinh doanh, xác nhận hoặc dời ngày giao |
| Kiểm soát chất lượng | Lỗi theo loại và công đoạn; hàng đang giữ lại | Lỗi quay lại là vấn đề quy trình, không phải chuyện xui | Giữ hay cho hàng đi tiếp, mở hành động khắc phục |
| Bảo trì | Thời gian tổn thất theo lý do của từng máy; hỏng lặp lại | Thời gian dừng tăng dần, không chỉ lần hỏng gần nhất | Lên lịch bảo trì, dự trữ phụ tùng, đề xuất đại tu |
| Giám đốc | Rủi ro giao hàng; xu hướng OEE và tổn thất; chênh lệch tiêu hao; giá thành theo lệnh | Xu hướng qua các tuần và vài ngoại lệ được đẩy lên | Thứ tự ưu tiên, đầu tư, giá bán, nhân sự |
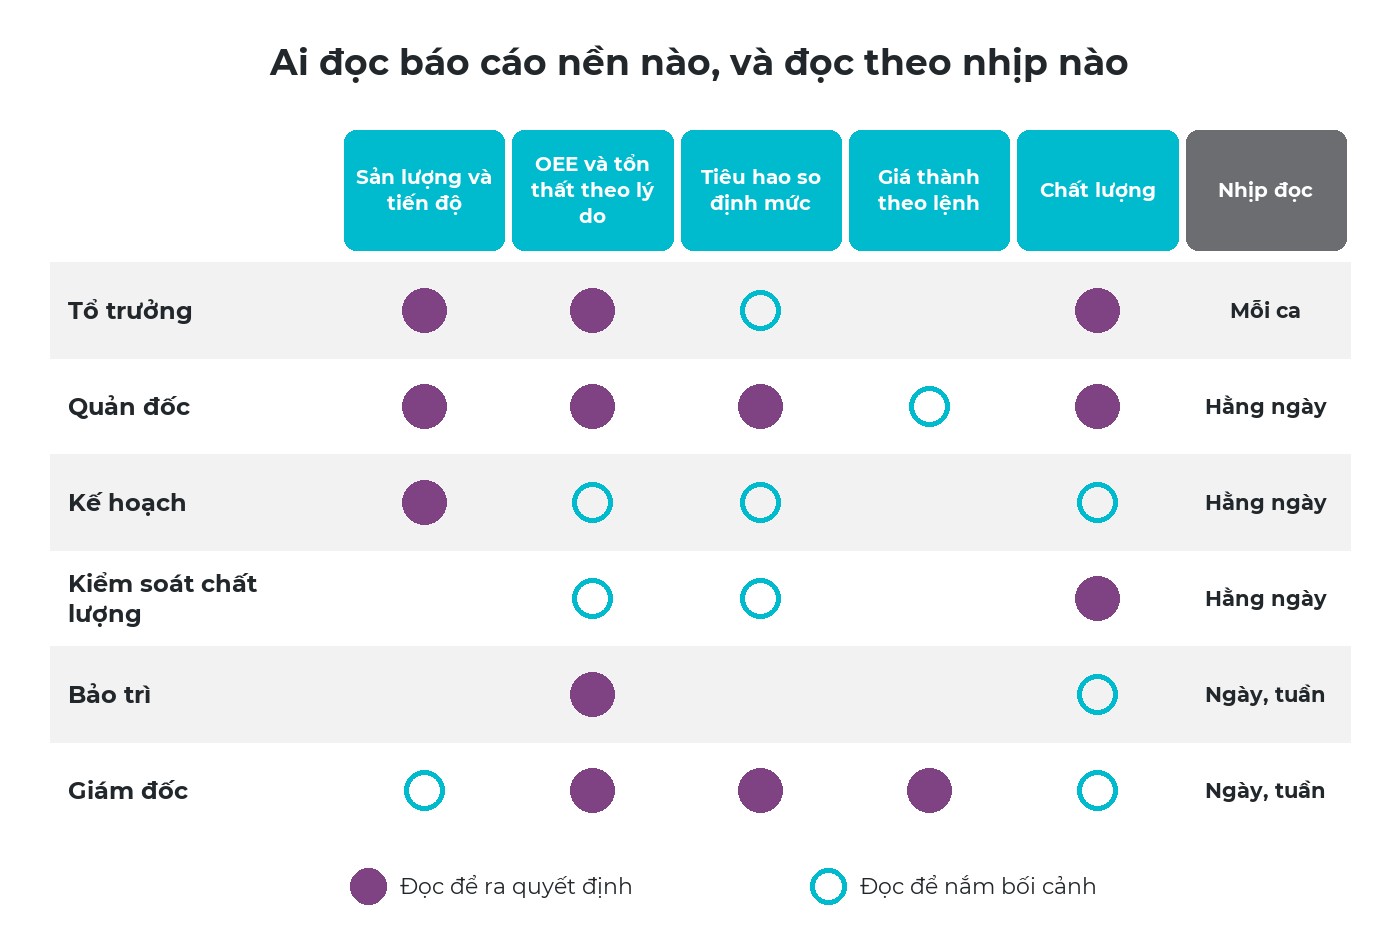
Mỗi vai trò đọc vài báo cáo để quyết định và vài báo cáo khác để nắm bối cảnh. Không ai cần đọc tất cả mỗi ngày.
Ít mà đúng người hơn là nhiều mà không ai đọc
Mỗi báo cáo thêm vào tốn thời gian người làm và sự chú ý người đọc. Cắt báo cáo hằng ngày xuống còn vài báo cáo qua được phép thử một câu thường làm số liệu tốt lên, vì người ghi thấy số của mình được dùng. Ý này cũng là tinh thần của bài dữ liệu chỉ cần đủ để quản.
Trong nhịp quản trị theo tầng, con số được đưa tới tầng thấp nhất có thể hành động theo nó, và báo cáo cả tháng không ai dùng thì bỏ.
Năm báo cáo nền xưởng nào cũng cần
Phần lớn quyết định ở xưởng dựa trên năm báo cáo. Cả năm cùng dựa vào dữ liệu ghi ngay tại chỗ, đúng lúc việc diễn ra.
1. Sản lượng và tiến độ
Câu hỏi: có làm đúng điều kế hoạch yêu cầu, kịp hạn giao không? Đọc theo từng lệnh và từng công đoạn, so với kế hoạch của cùng khoảng thời gian. Tỷ lệ chung của cả nhà máy che mất lệnh đang trễ ba ngày.
2. OEE và thời gian tổn thất theo lý do
OEE ) gộp độ sẵn sàng, hiệu suất vận hành và chất lượng vào một con số. Con số chung hợp để xem xu hướng; quyết định thì đến từ các thành phần, trước hết là thời gian tổn thất xếp theo lý do. Bài OEE là gì giải thích cách tính.
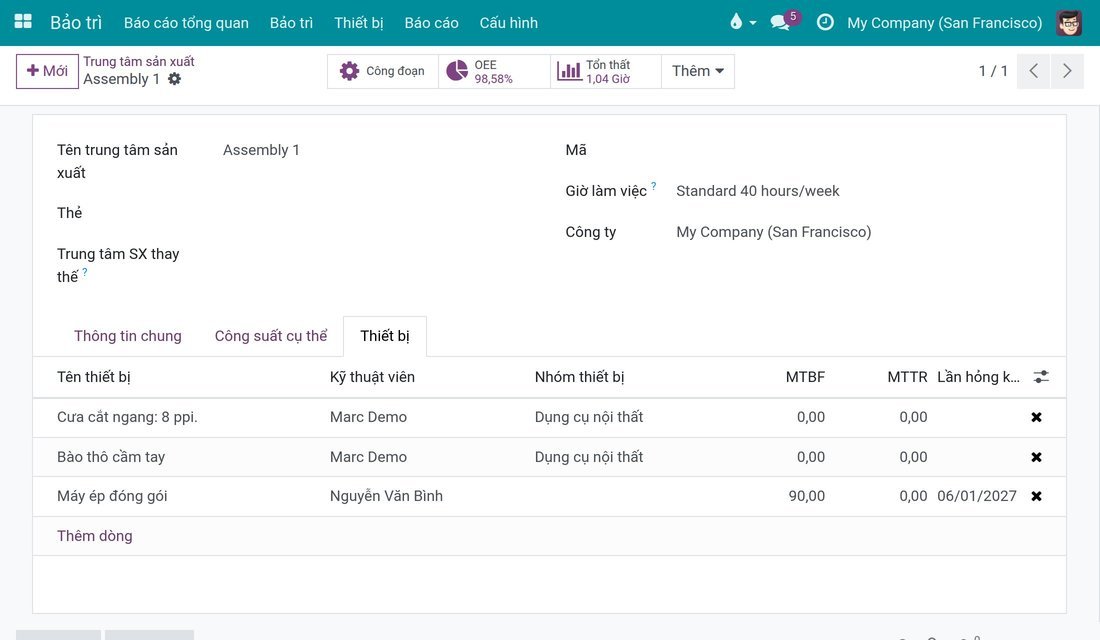
Ví dụ: trung tâm sản xuất cho thấy OEE và số giờ tổn thất của tháng gần nhất, bên cạnh danh sách thiết bị và lịch sử hỏng của chúng.
Với bảo trì, danh sách báo hỏng theo từng trạm, ghi đúng lúc được báo, cho thấy máy nào cần chú ý trước khi con số tháng kịp phản ánh.
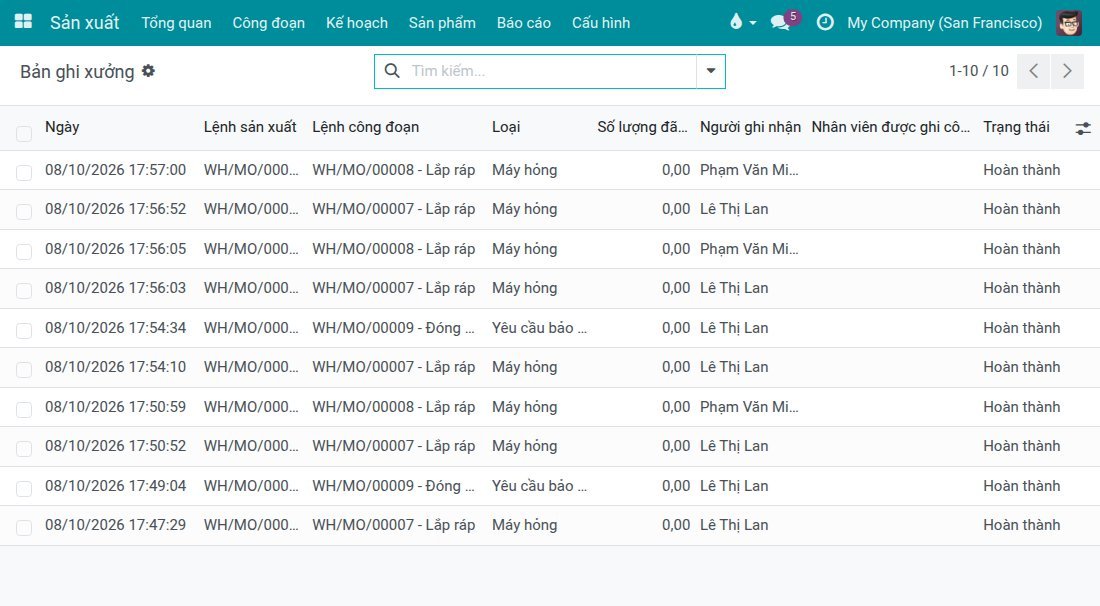
Ví dụ: các lần báo hỏng từ trạm hiện trong nhật ký xưởng kèm thời điểm, lệnh công đoạn và người báo.
3. Chênh lệch tiêu hao so định mức
Câu hỏi: mỗi lệnh có dùng đúng như định mức nguyên vật liệu (BoM), tính cả tỷ lệ hao hụt cho phép không? Đọc chênh lệch theo từng vật tư và từng lệnh, không phải tổng tháng. Chênh lệch lặp lại trên cùng một vật tư chỉ về định mức hoặc quy trình; chênh lệch một lần chỉ về một sự việc đáng hỏi lại. Cách xử lý được bàn trong bài quản lý hao hụt nguyên vật liệu.
4. Giá thành theo lệnh
Câu hỏi: lệnh này thực tế tốn bao nhiêu, về vật tư, nhân công và chi phí chung? So giá thành thực tế từng lệnh với dự toán cho thấy sản phẩm hay khách hàng nào đang lỗ. Đọc ngay khi lệnh đóng, lúc người trong cuộc còn nhớ chuyện gì đã xảy ra. Xem thêm bài cách tính giá thành sản xuất.
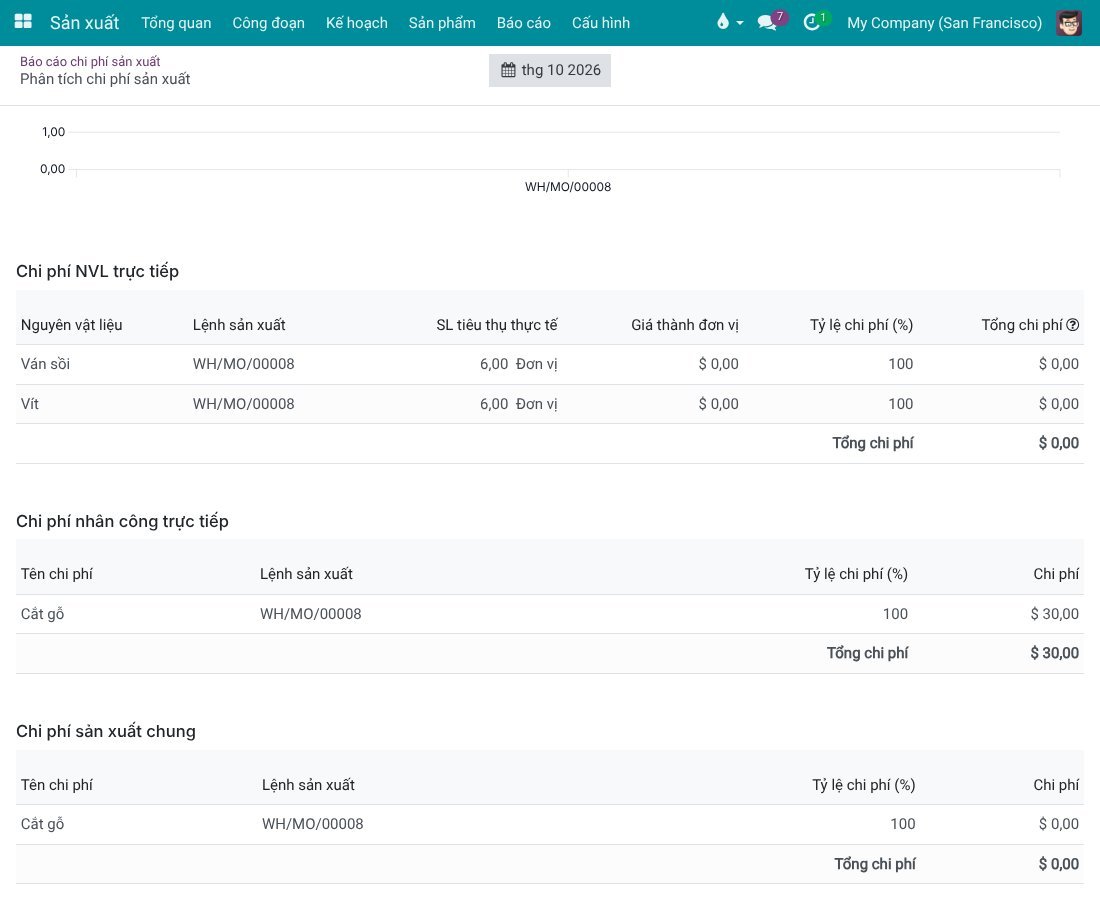
Ví dụ: chi phí lệnh sản xuất tách thành nguyên vật liệu, nhân công trực tiếp và chi phí sản xuất chung.
5. Chất lượng
Câu hỏi: lỗi sinh ra ở đâu, có quay lại không? Đọc kết quả kiểm tra theo công đoạn, theo ngày. Tỷ lệ kiểm tra không đạt tăng dần ở một công đoạn là cảnh báo sớm mà tỷ lệ lỗi cuối tháng chỉ xác nhận lại sau.
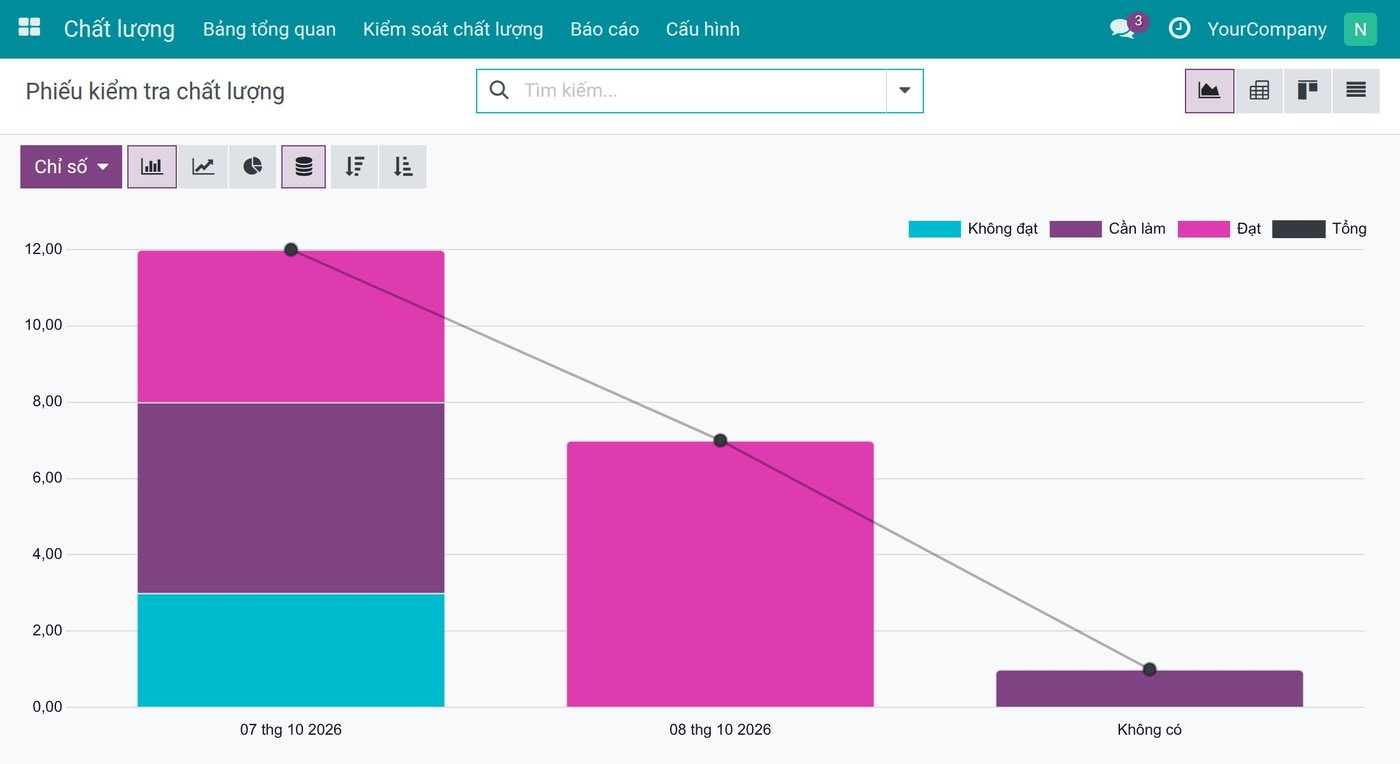
Ví dụ: phiếu kiểm tra chất lượng theo ngày, xếp chồng theo kết quả, nên ngày có nhiều phiếu không đạt nổi bật lên.
Nhịp quản trị theo tầng: họp ngắn, đúng tầng, đẩy lên trong ngày
Báo cáo chỉ có tác dụng khi được đọc vào giờ cố định, bởi người có quyền hành động. Nhịp quản trị theo tầng tạo ra thời điểm đó. Họp ngắn, đứng gần nơi làm việc, đúng tinh thần đến tận hiện trường (Gemba)của Lean, và chạy theo thứ tự cố định từ dưới lên.
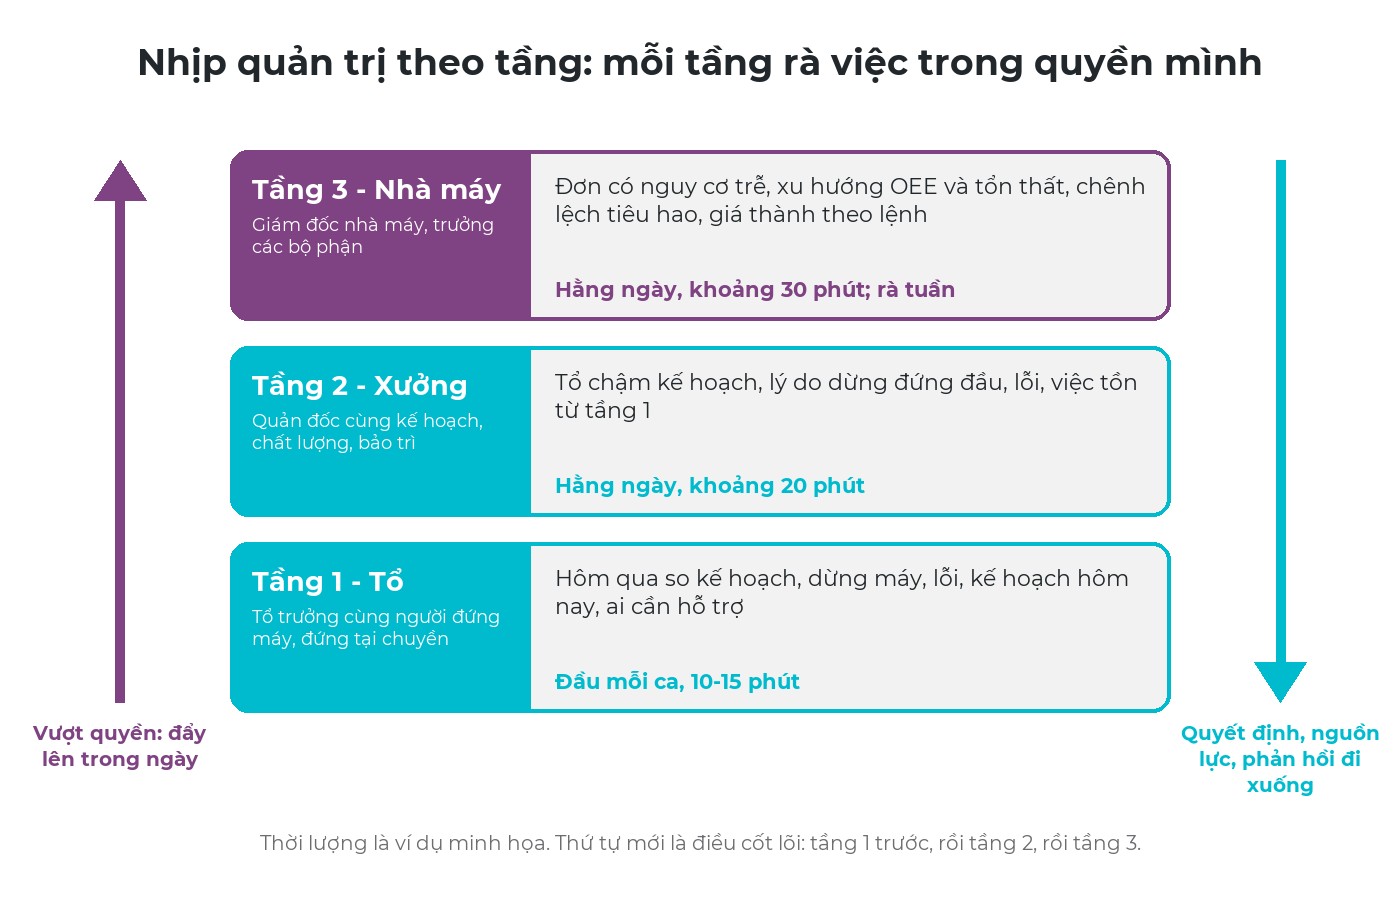
Ba tầng họp nối tiếp nhau mỗi ngày. Vấn đề vượt quyền một tầng được đẩy lên; quyết định và nguồn lực đi ngược xuống.
| Tầng | Ai họp | Khi nào, bao lâu | Đầu ra |
|---|---|---|---|
| 1 - Tổ | Tổ trưởng và người đứng máy | Đầu mỗi ca, 10-15 phút (ví dụ minh họa) | Chốt kế hoạch ca, nêu việc cần hỗ trợ, ghi việc đang mở |
| 2 - Xưởng | Quản đốc, các tổ trưởng, kế hoạch, chất lượng, bảo trì | Sau các buổi họp tổ, khoảng 20 phút | Việc từ tầng 1 được giao người hoặc giải quyết, phần còn lại đẩy lên |
| 3 - Nhà máy | Giám đốc và trưởng các bộ phận | Cuối buổi sáng, khoảng 30 phút | Quyết định về ưu tiên và nguồn lực gửi ngược xuống |
Thứ tự quan trọng hơn số phút. Khi họp tổ diễn ra trước, buổi họp xưởng xử lý những việc thật từ hiện trường, còn buổi họp nhà máy xử lý những gì xưởng không tự giải quyết được. Mỗi tầng chỉ xem những con số mình tác động được, nhờ vậy các buổi họp giữ được ngắn.
Đẩy vấn đề lên trong ngày
Nhịp quản trị theo tầng cần quy tắc đẩy lên rõ ràng: việc gì tổ trưởng tự quyết, việc gì cần quản đốc, việc gì cần giám đốc. Ngưỡng thường gặp là máy dừng lâu, lỗi có thể tới tay khách, thiếu vật tư làm kẹt lệnh, hạn giao có nguy cơ trễ. Vấn đề vượt ngưỡng được đẩy lên ngay trong ngày, kèm người chịu trách nhiệm và hạn xử lý, và câu trả lời quay xuống trước ca kế tiếp.
Khép vòng giữ cho người ta tiếp tục báo: tổ trưởng được nghe lại đã quyết định thế nào thì lần sau nêu vấn đề sớm hơn. Mỗi buổi họp là một vòng nhỏ của chu trình PDCA: nhìn lại hôm qua, quyết định, làm, kiểm tra lại vào ngày mai.
Bảng số họp đầu ca nên có gì
Tầng đầu tiên của nhịp quản trị theo tầng chạy trên một bảng số, dù là giấy, bảng trắng hay màn hình. Việc của bảng là giúp cả tổ thấy trong năm phút hôm qua ra sao và hôm nay cần gì. Thường sáu ô là đủ:
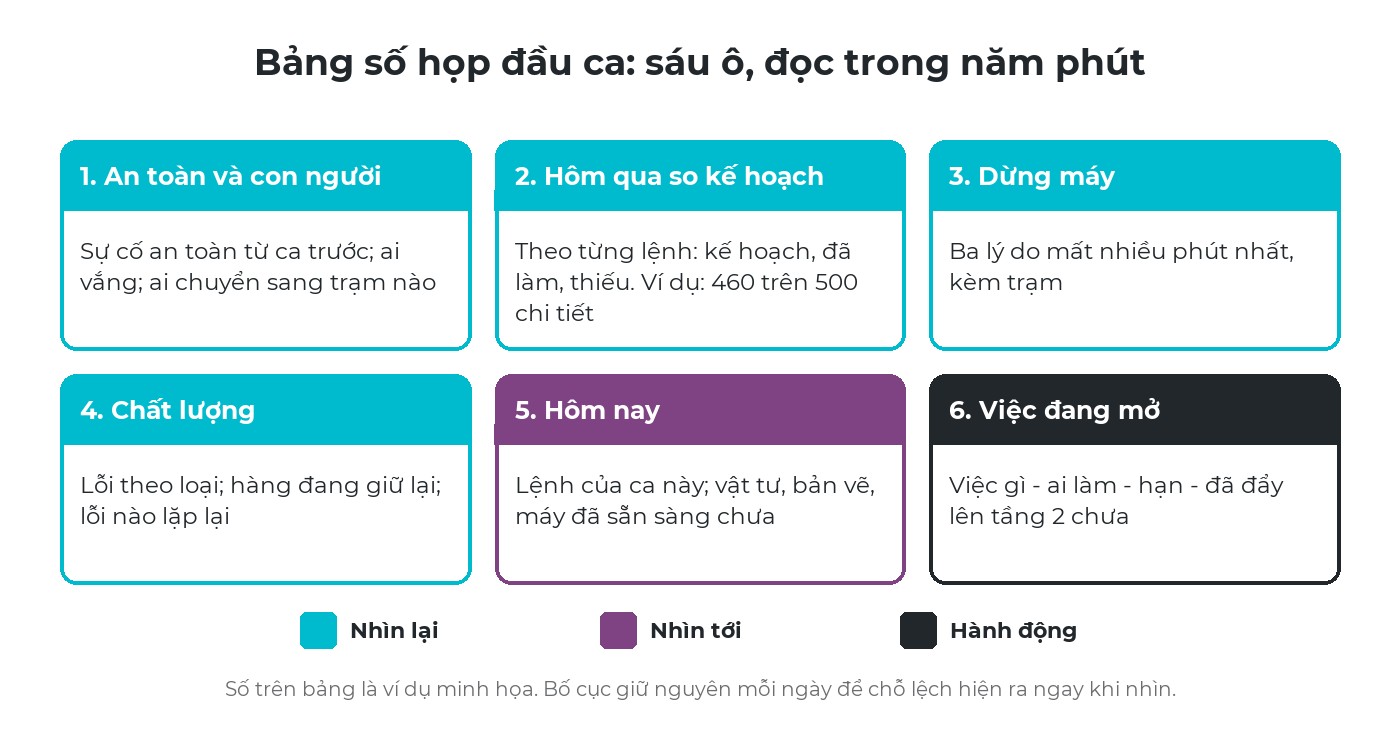
Bốn ô nhìn lại, một ô nhìn tới, một ô theo dõi hành động. Bố cục giữ nguyên mỗi ngày để chỗ lệch hiện ra ngay khi nhìn.
- Số có sẵn trước giờ họp. Số hôm qua lấy từ những lần ghi nhận trong ca, không phải cộng tay trong giờ họp.
- Bàn hành động, không đọc số. Bảng cho thấy chỗ lệch; buổi họp quyết định ai làm gì với chỗ lệch đó.
- Mỗi việc đang mở có tên người và hạn. Việc không có người nhận là việc sẽ quay lại tuần sau.
- Đánh dấu việc đã đẩy lên. Cả tổ cần thấy việc nào đã chuyển lên xưởng và bao giờ có câu trả lời.
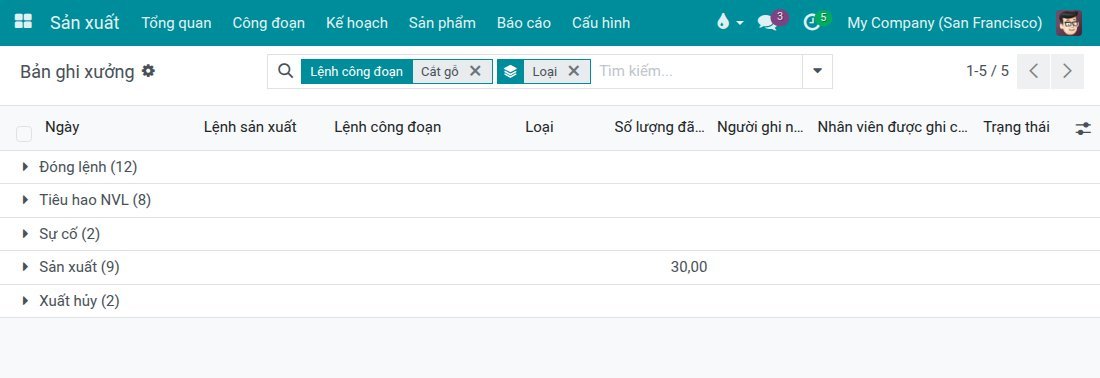
Ví dụ: các lần ghi nhận trong ca, nhóm theo loại, cung cấp cho bảng số liệu sản lượng, sự cố và xuất hủy mà không ai phải cộng tay.
Công nghệ hỗ trợ nhịp quản trị theo tầng theo ba bậc
Bậc 1 - Số hóa việc ghi nhận
Sản lượng, dừng máy, xuất hủy và kiểm tra được ghi tại trạm đúng lúc diễn ra. Bảng số và báo cáo đọc từ các lần ghi này thay vì từ tờ tổng hợp cuối ca.
Bậc 2 - Kết nối máy
Tín hiệu từ máy cho giờ chạy, giờ dừng và số đếm chính xác. Hữu ích khi các lần dừng ngắn trở nên quan trọng và ghi tay không còn theo kịp.
Bậc 3 - Phân tích và cảnh báo
Xu hướng qua nhiều tuần, so sánh giữa các chuyền, cảnh báo khi số vượt ngưỡng. Đáng làm khi hai bậc đầu đã cho dữ liệu sạch và đều đặn.
Hãy làm chắc bậc 1 và giữ đều nhịp quản trị theo tầng trước khi mua màn hình hay cảm biến. Màn hình không tạo ra thói quen họp mỗi ngày; chính thói quen đó làm màn hình đáng tiền.
Sáu câu hỏi tự đánh giá nhịp quản trị theo tầng
Phép thử một câu
Với mỗi báo cáo hằng ngày, có nói được ai đọc, đọc lúc nào, để quyết định việc gì không?
Thời điểm
Tổ trưởng có số hôm qua trước khi ca bắt đầu, hay phải đến cuối ngày mới có?
Thứ tự họp
Họp tổ có diễn ra trước họp xưởng, và họp xưởng trước họp nhà máy không?
Đẩy lên
Có quy tắc thành văn về việc gì phải đẩy lên, và việc đó có được đẩy lên trong ngày không?
Thời gian tổn thất
Có kể ra được ba lý do làm mất nhiều giờ máy nhất tuần trước không?
Phản hồi
Khi tổ trưởng nêu một vấn đề, họ có được nghe lại đã quyết định thế nào không?
Viindoo hỗ trợ nhịp quản trị theo tầng thế nào
Viindoo không thay thế buổi họp; Viindoo cung cấp con số cho buổi họp từ những lần ghi nhận trên màn hình Xưởng sản xuất. Mỗi phân tích mở được dạng bảng tổng hợp (pivot) hoặc biểu đồ, lọc theo trung tâm sản xuất, lệnh hoặc kỳ. Phần đã có và chưa có:
| Nhu cầu | Trong Viindoo |
|---|---|
| Nhật ký ca | Đã có: mọi lần ghi nhận tại xưởng (sản xuất, tiêu hao, xuất hủy, sự cố, đóng lệnh) kèm thời điểm, lệnh công đoạn và người được ghi công |
| OEE và tổn thất | Đã có theo trung tâm sản xuất, tính từ thời gian ghi nhận của tháng gần nhất, kèm thời gian tổn thất theo lý do. Con số OEE là thời gian sản xuất hữu ích trên tổng thời gian ghi nhận, mọi tổn thất gộp chung; chưa tách riêng độ sẵn sàng, hiệu suất và chất lượng |
| Tiêu hao và giá thành | Đã có: tiêu hao so với định mức và tỷ lệ hao hụt, theo từng vật tư và lệnh; giá thành theo lệnh sản xuất tách nguyên vật liệu, nhân công, chi phí chung |
| Màn hình xưởng và họp | Chưa có: không có màn hình Andon treo xưởng, không có phân hệ điều hành họp đầu ca |
Câu hỏi thường gặp
Thường 10-15 phút (ví dụ minh họa), đứng, cùng giờ và cùng chỗ mỗi ngày. Nếu thường xuyên kéo dài hơn, có thể bảng đang có quá nhiều số, hoặc buổi họp đang giải quyết vấn đề thay vì giao người xử lý.
Ban đầu thì không. Tờ in hay bảng trắng vẫn dùng tốt nếu số có sẵn trước giờ họp. Màn hình có ích về sau, khi nhịp đã ổn định và dữ liệu đã được ghi tại trạm.
Chọn một xưởng. Thống nhất sáu ô của bảng số và quy tắc đẩy lên, họp tổ và họp xưởng mỗi ngày trong một tháng, rồi bỏ những con số không ai dùng. Khi hai tầng đầu đã đều, mới thêm tầng nhà máy.
Muốn biết số liệu của xưởng mình đến tay người ra quyết định ra sao? Hãy đặt lịch khảo sát hiện trạng xưởng cùng Viindoo: chúng tôi cùng dự vài buổi họp và lần theo từng con số về nơi nó được ghi, trước khi bàn đến phần mềm.
Bài tiếp theo trong loạt: người đứng máy và tay nghề, giữ tri thức ở lại với xưởng.
Bài viết liên quan