Chất lượng tại nguồn là bắt lỗi ngay tại công đoạn sinh ra nó, không đợi đến cuối chuyền. Xưởng nào cũng đồng ý. Nhưng ở hiện trường, việc kiểm thường dồn về cuối, kết quả ghi trên giấy, và mẻ hàng lỗi chỉ lộ ra sau khi đã đi qua thêm vài công đoạn.
Rồi khách khiếu nại một lô, và cả nhóm mất nhiều ngày lục sổ để tìm lô đó dùng nguyên liệu nào, chạy máy nào, ai kiểm. Câu trả lời hiếm khi đầy đủ, nên lựa chọn an toàn là thu hồi nhiều hơn mức cần thiết.
Vì sao chất lượng tại nguồn rẻ hơn kiểm cuối chuyền
Mỗi công đoạn đều đổ thêm vật tư, giờ máy và công sức vào sản phẩm. Lỗi sinh ra ở công đoạn hai mà đến công đoạn sáu mới phát hiện thì bốn công đoạn đã làm việc trên một sản phẩm vốn đã hỏng. Đến tay khách, chi phí còn cộng thêm hàng trả về, xử lý khiếu nại và niềm tin bị mất.
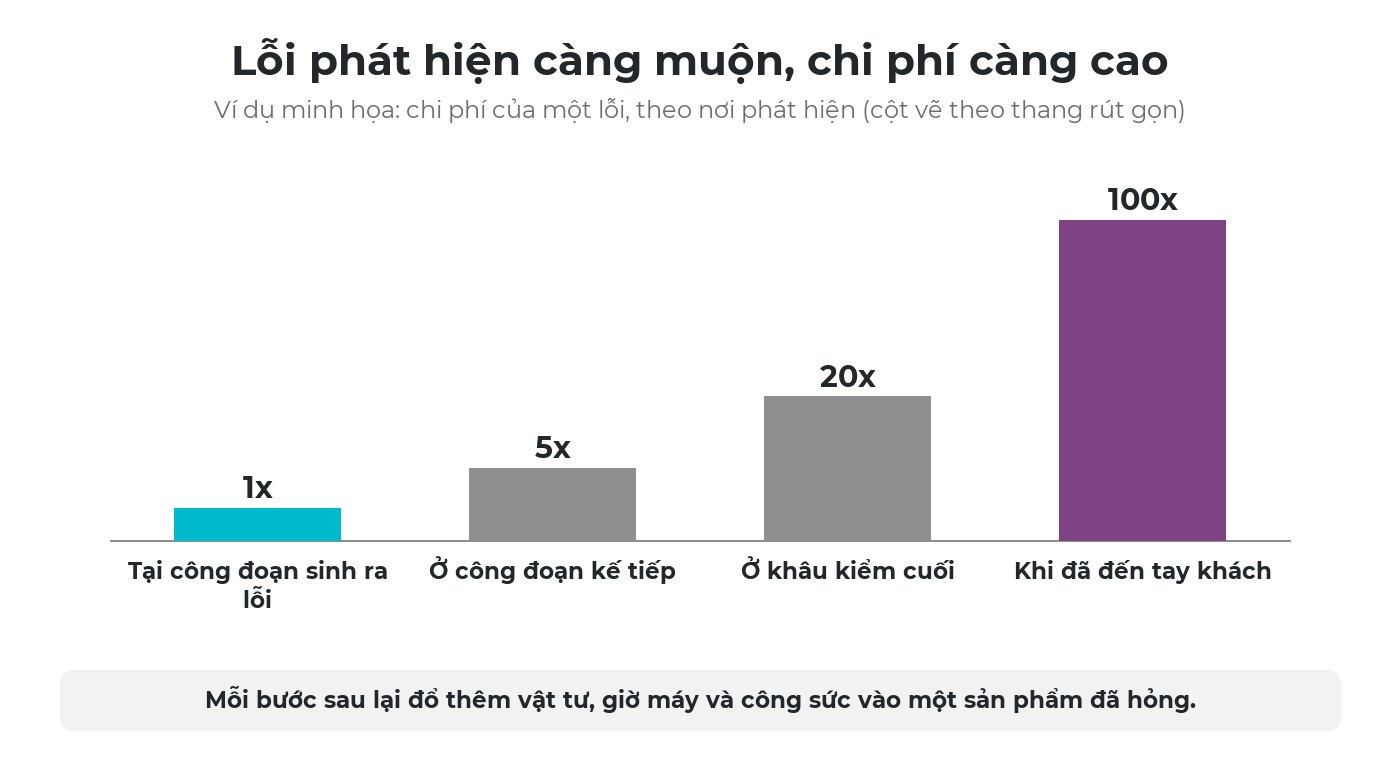
Ví dụ minh họa: cùng một lỗi, phát hiện càng muộn thì chi phí càng lớn.
Kiểm cuối chuyền vẫn bảo vệ khách hàng, nhưng không bảo vệ được chi phí của xưởng, vì lúc đó việc đã làm xong. Đó là lý do khung quản trị hiện trường đòi hỏi vấn đề phải được chặn ngay nơi nó phát sinh. Toyota gọi ý tưởng này là jidoka: quá trình nào phát hiện bất thường thì tự dừng lại, để lỗi không trôi xuống công đoạn sau.
Chất lượng tại nguồn không phải là đặt một người kiểm ở mỗi trạm. Nó là người làm ra sản phẩm biết tiêu chuẩn, kiểm được ngay theo tiêu chuẩn đó, và quy trình không để sản phẩm chưa đạt lặng lẽ đi tiếp.
Điểm kiểm soát: kiểm gì, ở đâu, thế nào là đạt
Điểm kiểm soát chất lượng (Quality Control Point) là một quyết định viết ra từ trước: kiểm gì, ở đâu, bao lâu một lần, ai kiểm và so với tiêu chuẩn nào. Thiếu nó, mỗi người kiểm theo điều mình cho là quan trọng.
| Câu hỏi | Cách làm tốt |
|---|---|
| Kiểm gì | Vài đặc tính mà khách hàng hoặc công đoạn sau thật sự phụ thuộc vào, không phải mọi thứ đo được |
| Ở đâu | Tại công đoạn tạo ra đặc tính đó, và ngay khi nhập kho với nguyên vật liệu then chốt |
| Bao lâu một lần | Mọi sản phẩm với điểm then chốt, lấy mẫu hoặc theo chu kỳ với điểm đã ổn định |
| Ai kiểm | Người đứng máy với các lần kiểm thường xuyên, bộ phận chất lượng với các lần kiểm quyết định cho hàng đi tiếp |
| So với gì | Một giá trị chuẩn kèm giới hạn, một quy tắc đạt hay không đạt rõ ràng, hoặc một ảnh mẫu |
Đạt/không đạt hay đo thông số
Có đặc tính đánh giá bằng mắt: vết xước, thiếu nhãn, sai màu. Với loại này, tiêu chuẩn phải giúp đánh giá dễ dàng, chẳng hạn đặt sẵn tại trạm một mẫu đạt và một mẫu bị loại. Có đặc tính phải đo: đường kính, khối lượng, nhiệt độ. Với loại này, tiêu chuẩn là mức chuẩn kèm dung sai dưới và trên, và kết luận đi theo con số.
Một con số đo có giá trị hơn một dấu tích. Chi tiết đo được 10,48 mm với giới hạn 10,50 mm (ví dụ minh họa) vẫn đạt, nhưng cho thấy quá trình đang trôi dần. Phương pháp cho từng loại kiểm tra được bàn trong bài cách thực hiện kiểm soát chất lượng trong sản xuất.
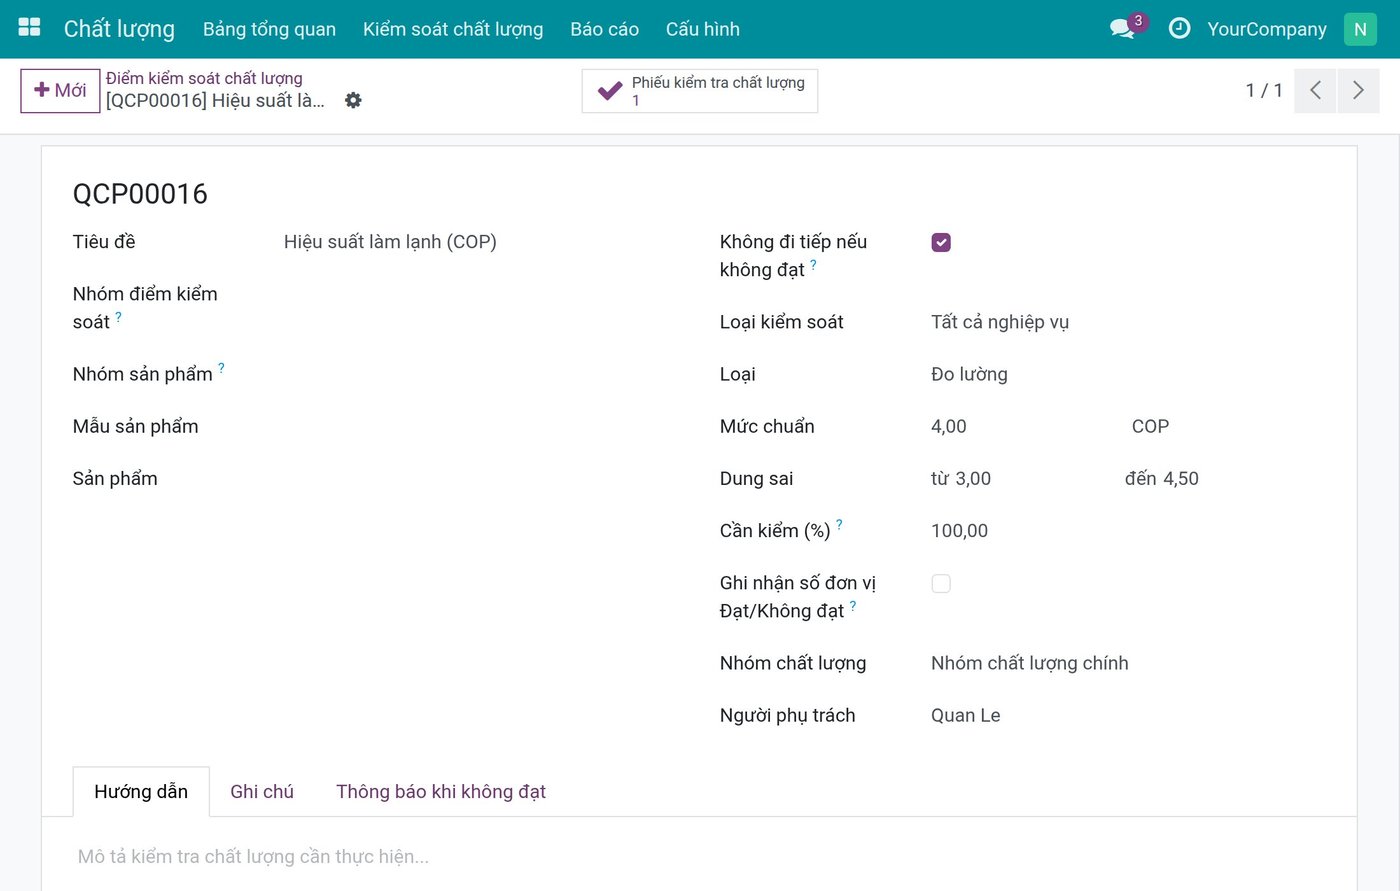
Ví dụ: điểm kiểm soát loại đo lường có mức chuẩn, dung sai, tần suất, người phụ trách và lựa chọn giữ hàng lại nếu không đạt.
Chặn khi chưa đạt: chất lượng tại nguồn cần một cánh cổng
Bước kiểm mà không ai phải chờ thì rất dễ bị bỏ qua vào ngày bận, không phải vì người ta không quan tâm, mà vì tiến độ ép mạnh hơn. Muốn chất lượng tại nguồn đứng vững lúc áp lực, chính quy trình phải mang quy tắc: có bước không bắt đầu được khi chưa kiểm, và sản phẩm không đạt không tự đi tiếp được.
| Cánh cổng | Ngăn điều gì |
|---|---|
| Trước khi bắt đầu công đoạn | Gia công trên nguyên vật liệu chưa ai kiểm |
| Trước khi kết thúc công đoạn | Chuyển sản phẩm xuống công đoạn sau khi còn phiếu kiểm chưa làm |
| Trước khi nhập hoặc xuất kho | Đưa vật tư lỗi vào kho, hoặc giao hàng lỗi cho khách |
| Trước khi đóng lệnh sản xuất | Thành phẩm được tính là hàng tốt trong khi chưa có kết quả kiểm cuối |
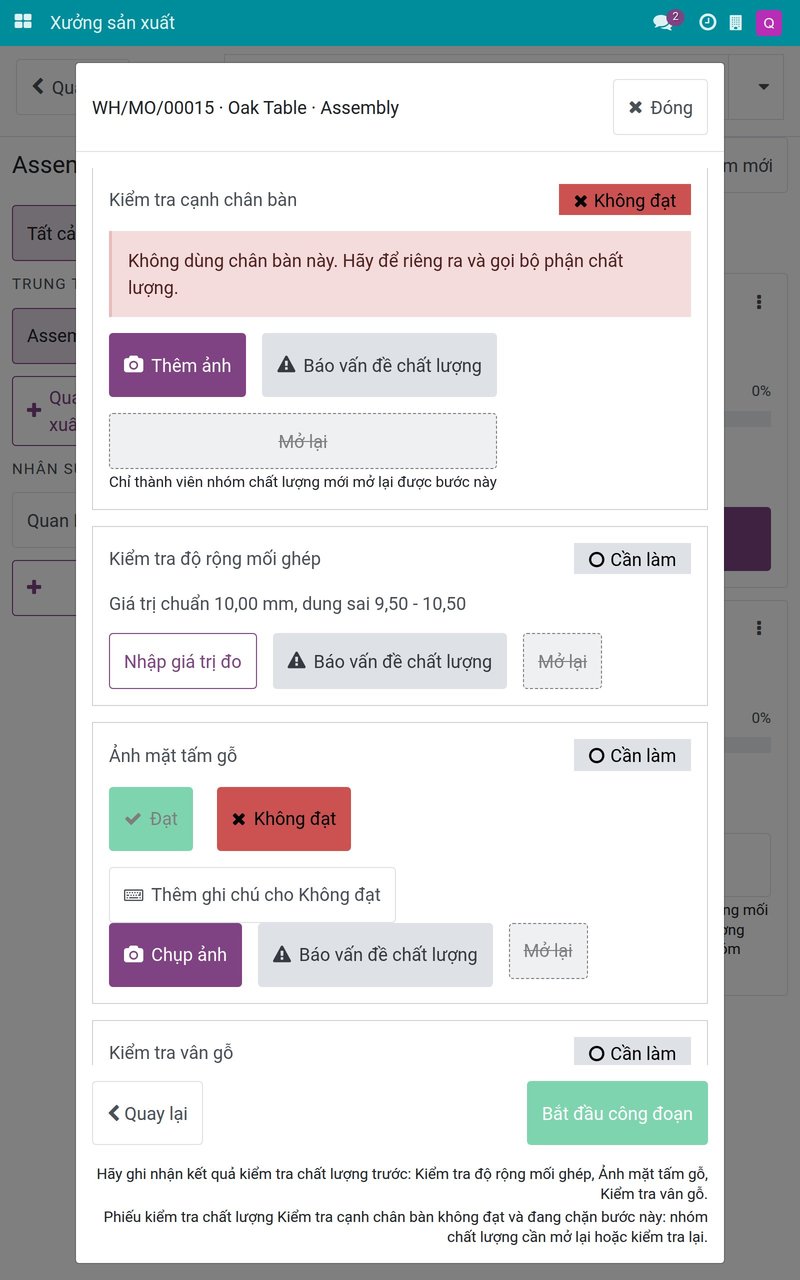
Ví dụ: tại trạm, phiếu không đạt nêu rõ cần làm gì với sản phẩm, và công đoạn chưa bắt đầu được cho đến khi bộ phận chất lượng kiểm lại.
Hai lựa chọn thiết kế giúp cánh cổng hỗ trợ thay vì cản đường. Thứ nhất, chặn bước đi tiếp chứ đừng chặn việc ghi nhận: người đứng máy luôn phải ghi được mình đã làm gì, cái gì không đạt, nếu không dữ liệu sẽ biến mất. Thứ hai, quy định rõ ai giải phóng hàng đang bị giữ: ai cũng được báo không đạt, nhưng gỡ trạng thái đó là việc của bộ phận chất lượng.
Cánh cổng nên ít. Nếu điểm nào cũng chặn, người ta sẽ học cách đi vòng qua hệ thống, đó là lỗi thiết kế chứ không phải chuyện kỷ luật. Hãy chặn ở chỗ lỗi để lọt thì rất tốn kém, và ở đâu có thể thì ngăn chính thao tác sai, đúng tinh thần của poka yoke.
Cảnh báo chất lượng phải khép được vòng
Phiếu kiểm không đạt xử lý một sản phẩm. Cảnh báo chất lượng (Quality Alert) xử lý vấn đề đằng sau nó. Thiếu cảnh báo, xưởng sẽ sửa đi sửa lại cùng một lỗi.
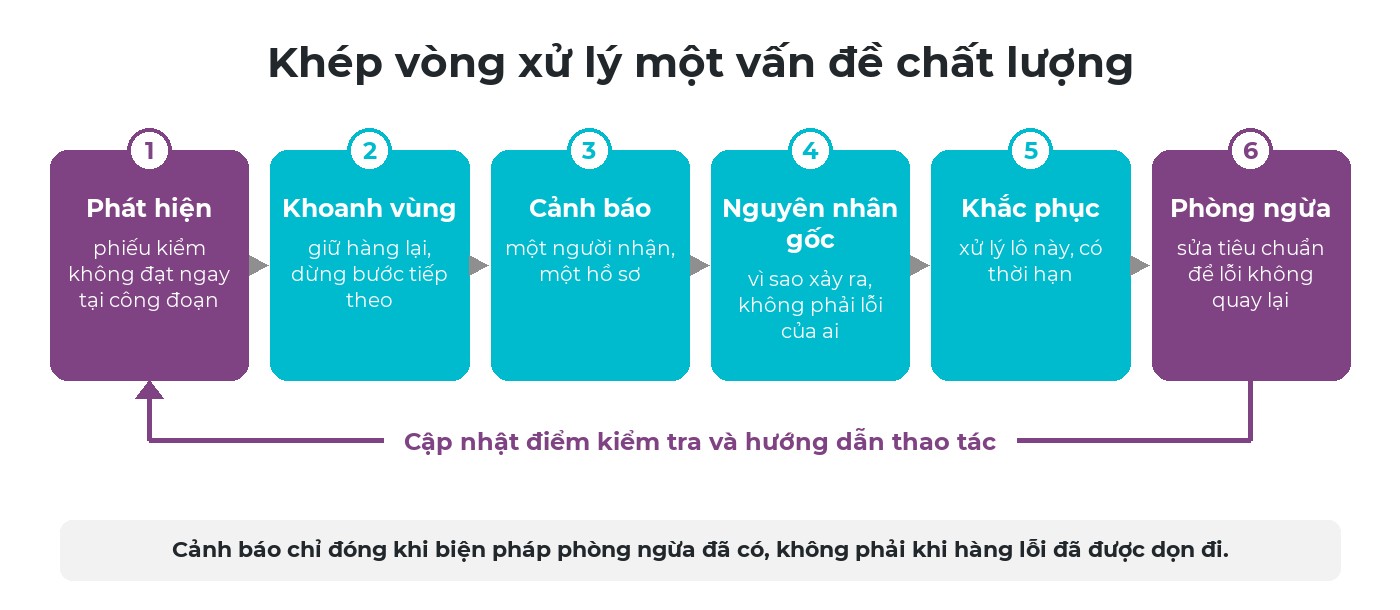
Sáu bước khép vòng một vấn đề chất lượng. Bước cuối quay lại cập nhật điểm kiểm soát và hướng dẫn thao tác.
Có hai loại hành động hay bị lẫn với nhau. Hành động khắc phục (Corrective Action) xử lý điều đã xảy ra: phân loại lại lô hàng, sửa hoặc hủy sản phẩm lỗi, báo cho khách. Hành động phòng ngừa (Preventive Action) ngăn nó tái diễn: đổi thông số, đồ gá, nhà cung cấp, hướng dẫn hoặc điểm kiểm soát. Cảnh báo chỉ có khắc phục mới dọn xong hậu quả, chưa rút ra bài học.
Nguyên nhân gốc (Root Cause) nên chọn từ một danh mục ngắn, chia nhóm theo cách xưởng vẫn nghĩ, chẳng hạn vật tư, máy móc, phương pháp và con người, chính là các nhóm của 4M trong sản xuất. Mỗi hành động cần một người phụ trách và một thời hạn, và cảnh báo chỉ được đóng khi hành động phòng ngừa đã thực hiện. Đây chính là nửa kiểm tra và điều chỉnh của chu trình PDCA.
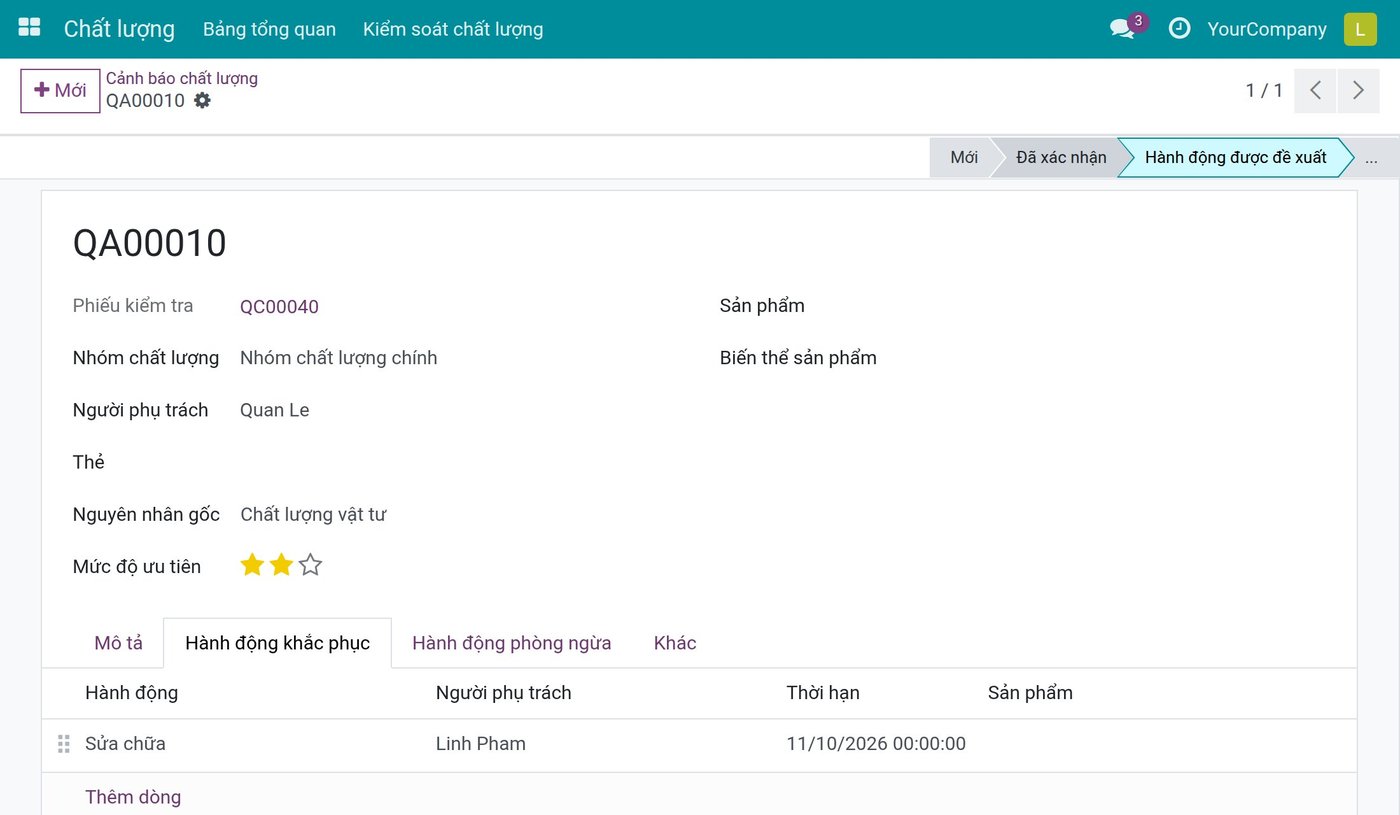
Ví dụ: cảnh báo chất lượng gắn với phiếu kiểm không đạt, có nguyên nhân gốc và hành động khắc phục có người phụ trách, thời hạn.
Phân tích nguyên nhân gốc hỏi vì sao quy trình để lỗi xảy ra, không hỏi ai gây ra lỗi. Nếu lần nào câu trả lời cũng là "lỗi người làm", việc phân tích đã dừng quá sớm.
Khi khách khiếu nại một lô: truy xuất xuôi và ngược
Traceability ) trả lời hai câu hỏi xuất hiện ngay ngày nhận khiếu nại. Truy ngược: lô thành phẩm này dùng những lô nguyên liệu nào, chạy trên máy nào, kết quả kiểm ra sao? Truy xuôi: lô nguyên liệu này bị lỗi, nó đã vào lô thành phẩm nào, khách nào đã nhận?
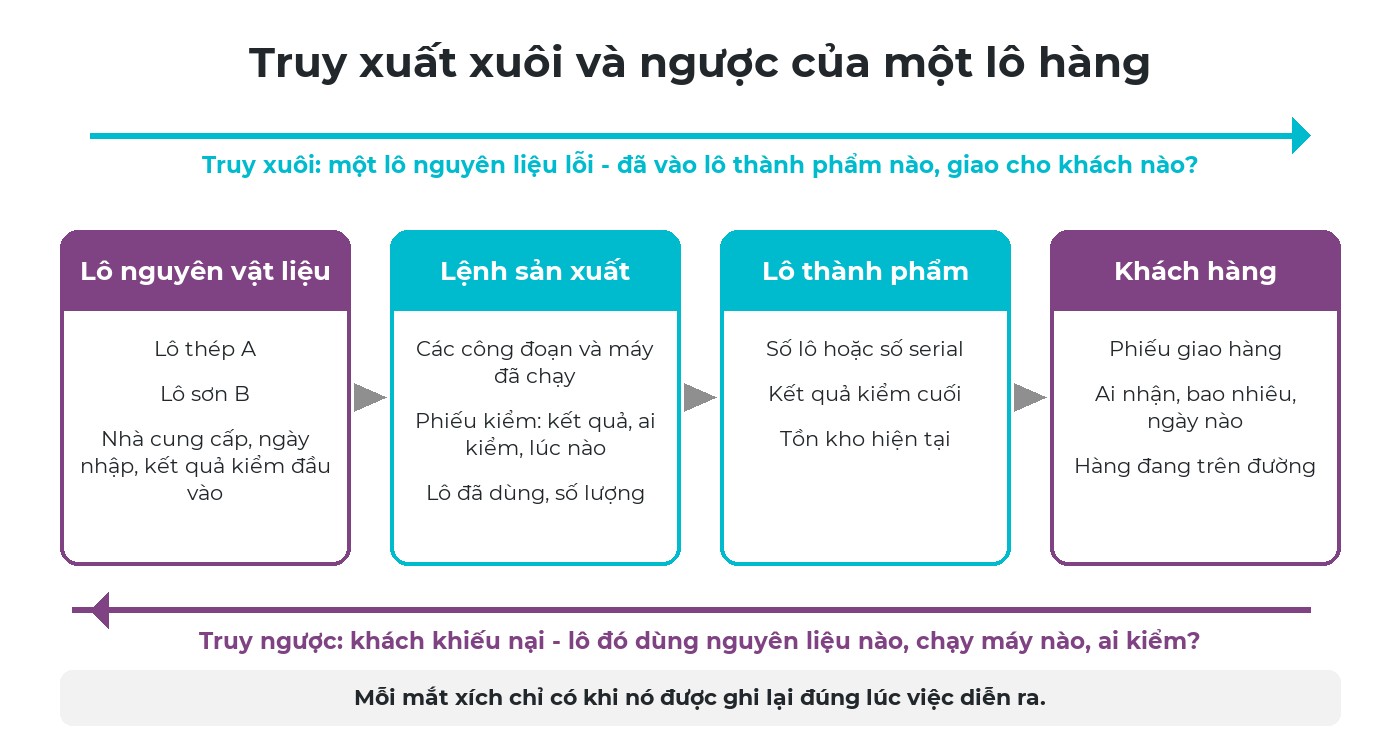
Truy ngược bắt đầu từ khiếu nại; truy xuôi bắt đầu từ một lô nguyên liệu lỗi. Cả hai đều đi qua lệnh sản xuất.
Truy ngược giúp tìm nguyên nhân. Truy xuôi xác định quy mô vấn đề: giữ lại bao nhiêu, thu hồi bao nhiêu, gọi cho khách nào. Xưởng không trả lời được thì phải giả định trường hợp xấu nhất.
Truy xuất cần gì từ hiện trường
- Số lô ghi ngay khi nhập kho.
- Lô nguyên liệu ghi tại trạm lúc tiêu hao, không suy ra sau từ phiếu xuất kho.
- Lô hoặc serial thành phẩm cấp lúc sản xuất và đi theo hàng tới phiếu giao.
- Phiếu kiểm gắn với lô, có kết quả, người kiểm và thời điểm.
Kích thước lô là một quyết định kinh doanh: mỗi ngày một lô thì dễ quản lý, nhưng khi có sự cố thì cả ngày hàng bị nghi ngờ. Một thước đo nội bộ hữu ích là thời gian trả lời cả hai câu hỏi cho một lô bất kỳ, ví dụ hai giờ (ví dụ minh họa). Hãy tập dượt mỗi quý một lần trên một lô thật, như diễn tập phòng cháy.
SPC ở mức nguyên lý: đọc biến động trước khi thành lỗi
SPC ) tách biến động bình thường của một quá trình ổn định khỏi tín hiệu báo có điều gì đó đã thay đổi: lô vật tư mới, dao cụ mòn, thông số cài đặt khác. Mục tiêu là hành động trước khi sản phẩm vượt dung sai.
| Khái niệm | Đến từ đâu | Cho biết điều gì |
|---|---|---|
| Giới hạn dung sai | Bản vẽ hoặc khách hàng | Một sản phẩm có chấp nhận được không |
| Giới hạn kiểm soát | Chính các số đo trước đây của quá trình | Quá trình đã thay đổi hay chưa |
| Năng lực quá trình (Cp, Cpk) | Độ phân tán so với dung sai | Quá trình có đáp ứng dung sai một cách ổn định không |
Không cần áp dụng đầy đủ phương pháp ngay từ đầu. Chỉ cần vẽ giá trị đo của một đặc tính then chốt theo thứ tự thời gian, kèm đường mức chuẩn và dung sai, đã thấy được xu hướng trôi và bước nhảy sau mỗi lần chuyển đổi mã hàng. Biểu đồ kiểm soát là một trong bảy công cụ quản lý chất lượng; giới hạn kiểm soát và chỉ số năng lực là bước tiếp theo khi số đo đã được ghi đều đặn, như trong Six Sigma trong sản xuất.
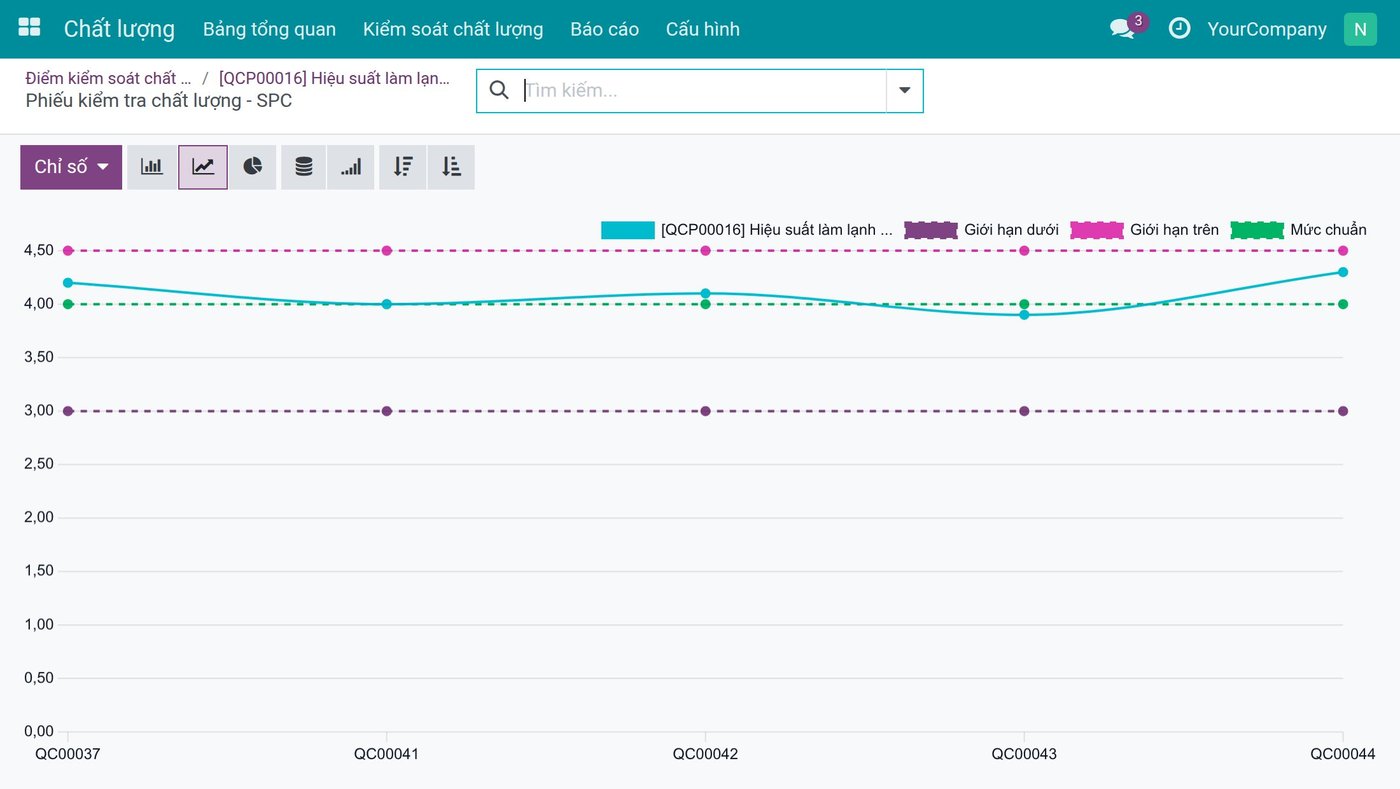
Ví dụ: giá trị đo của một điểm kiểm soát qua các lần kiểm liên tiếp, cùng đường mức chuẩn, dung sai dưới và dung sai trên. Các đường này là giới hạn dung sai, không phải giới hạn kiểm soát thống kê.
Công nghệ hỗ trợ chất lượng tại nguồn theo ba bậc
Bậc 1 - Số hóa việc kiểm
Phiếu kiểm ghi tại trạm bằng đạt, không đạt, giá trị đo hoặc ảnh; cánh cổng giữ hàng chưa đạt; cảnh báo có người phụ trách.
Bậc 2 - Kết nối thiết bị đo
Cân, thước đo, máy thử gửi thẳng số đo vào hệ thống, không phải chép tay.
Bậc 3 - Phân tích và dự báo
Giới hạn kiểm soát, năng lực quá trình, liên hệ giữa lỗi với vật tư hay máy; kiểm tra ngoại quan tự động ở nơi sản lượng đủ lớn.
Nên lên bậc 2 khi việc kiểm đã được làm đều đặn và chỗ nghẽn là chép số liệu hoặc đo chưa đủ nhiều sản phẩm. Các lựa chọn thiết bị được bàn trong bài ứng dụng IoT trong sản xuất.
Sáu câu hỏi tự đánh giá chất lượng tại nguồn ở xưởng mình
Lỗi được phát hiện ở đâu
Bao nhiêu phần lỗi được bắt ngay tại công đoạn sinh ra nó, bao nhiêu ở khâu kiểm cuối hay do khách phát hiện?
Tiêu chuẩn thành văn
Công đoạn then chốt đã có quy tắc đạt, hoặc mức chuẩn kèm dung sai, ngay tại trạm chưa?
Cánh cổng
Sản phẩm không đạt có còn sang được công đoạn sau, hay vào kho, mà không ai quyết định không?
Đóng cảnh báo
Quý trước bao nhiêu vấn đề chất lượng kết thúc bằng phòng ngừa, không chỉ bằng sửa hàng?
Thời gian truy xuất
Cần bao lâu để liệt kê lô nguyên liệu và khách hàng của một lô thành phẩm?
Giá trị đo
Số đo có được lưu thành con số theo thời gian, hay chỉ là một dấu tích đạt?
Viindoo hỗ trợ chất lượng tại nguồn thế nào
Trong Viindoo, điểm kiểm soát chất lượng được đặt theo sản phẩm, nhóm sản phẩm và loại hoạt động (nhập kho, xuất kho, sản xuất). Trong sản xuất, phiếu kiểm nguyên vật liệu đi theo lệnh công đoạn tiêu hao vật tư đó, phiếu kiểm thành phẩm đi theo lệnh sản xuất; điểm kiểm soát chưa gắn riêng cho từng trung tâm sản xuất. Phần đã có và chưa có:
| Nhu cầu | Trong Viindoo |
|---|---|
| Cánh cổng | Đã có: lệnh công đoạn không bắt đầu khi phiếu kiểm nguyên vật liệu còn cần làm, không kết thúc khi còn phiếu cần làm; lệnh sản xuất và phiếu kho không hoàn thành khi còn phiếu cần làm. Phiếu không đạt chỉ chặn khi điểm kiểm soát chọn Không đi tiếp nếu không đạt |
| Khép vòng | Đã có: cảnh báo có nguyên nhân gốc, hành động khắc phục và phòng ngừa, mỗi hành động có người phụ trách và thời hạn |
| Traceability | Đã có: báo cáo truy xuất lô, serial xuôi và ngược; phiếu kiểm mang số lô, người kiểm, thời điểm. Chưa có: truy tới ca làm việc |
| SPC | Đã có: giá trị đo so với mức chuẩn và dung sai, trung bình và độ lệch chuẩn. Chưa có: giới hạn kiểm soát (UCL/LCL), Cp/Cpk, camera AI kiểm lỗi |
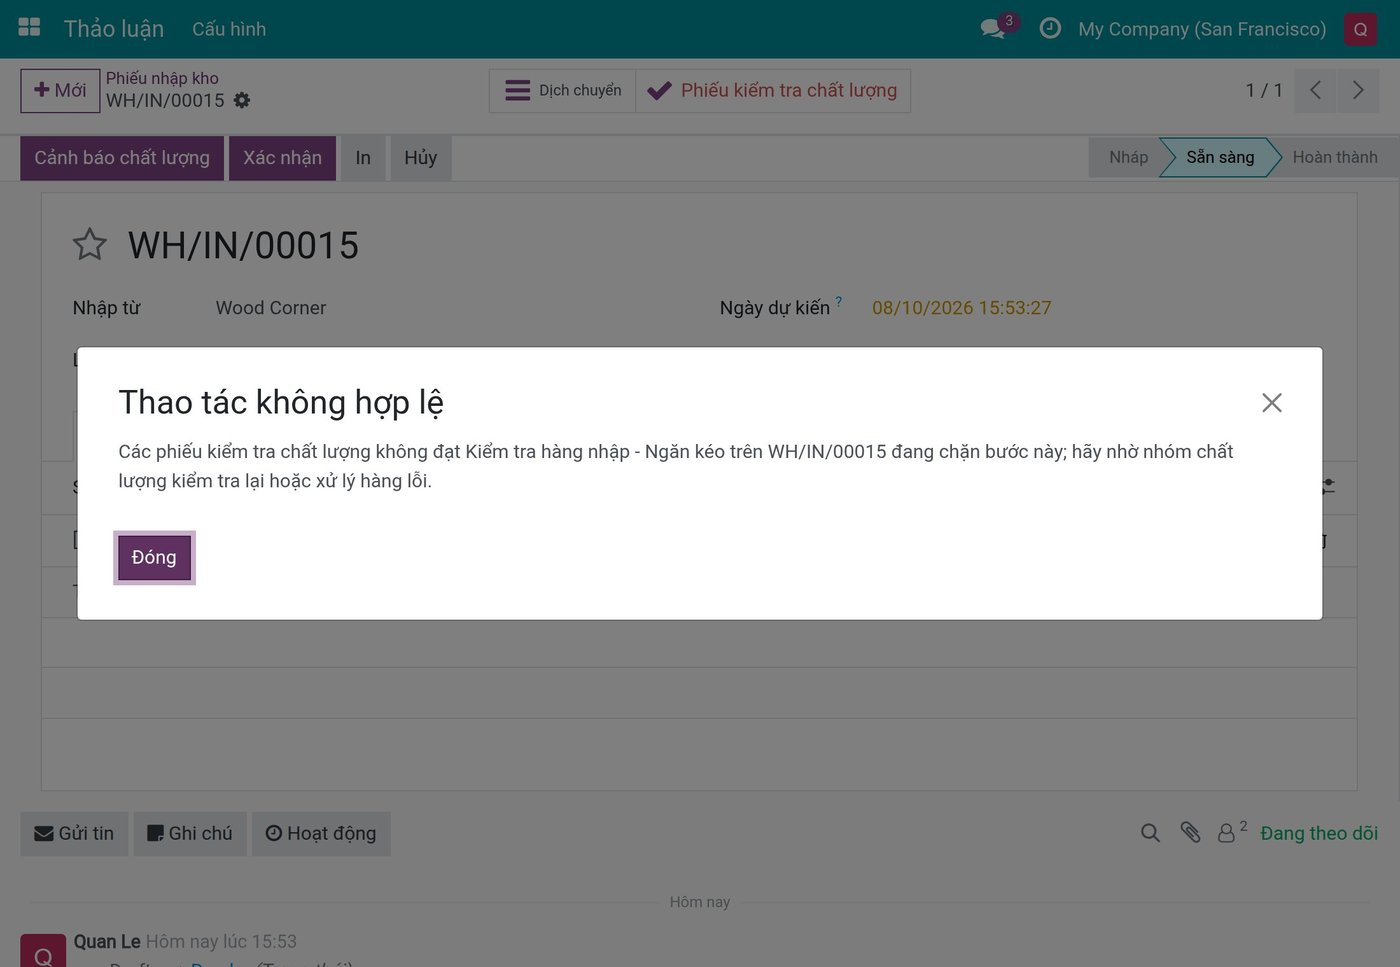
Ví dụ: phiếu nhập kho không xác nhận được khi phiếu kiểm đầu vào không đạt; thông báo nêu rõ phiếu kiểm và đề nghị bộ phận chất lượng kiểm lại hoặc xử lý hàng lỗi.
Câu hỏi thường gặp
Ban đầu thì không. Kiểm cuối vẫn là lưới an toàn; khi lỗi lọt đến cuối ít đi, khâu này có thể chuyển sang lấy mẫu.
Có, với các lần kiểm thường xuyên có tiêu chuẩn rõ, nhất là giá trị đo. Lần kiểm quyết định cho hàng đi tiếp nên để bộ phận chất lượng làm.
Không. Bắt đầu từ thành phẩm và những vật tư có thể gây vấn đề an toàn hoặc ảnh hưởng tới khách.
Lấy loại lỗi lọt đến khách nhiều nhất năm qua, tìm công đoạn sinh ra nó, đặt một điểm kiểm soát có cánh cổng tại đó, rồi thử truy xuất trọn vẹn một lô thành phẩm.
Muốn biết lỗi ở xưởng mình thực sự bắt đầu từ đâu? Hãy đặt lịch khảo sát hiện trạng xưởng cùng Viindoo: chúng tôi cùng bạn truy một lô hàng thật và một lỗi gần đây, từ nguyên liệu đến khách hàng, trước khi bàn đến phần mềm.
Bài tiếp theo trong loạt: dòng chảy vật tư qua xưởng: nguyên liệu, dở dang, thành phẩm.
Bài viết liên quan